Bahasa
Mesin melingkar pegas CNC adalah investasi terpenting bagi produsen pegas yang ingin tetap kompetitif. Tidak seperti mesin penggulung mekanis yang mengandalkan bubungan dan sakelar batas, mesin penggulung pegas CNC mengontrol pengumpanan kawat, posisi titik penggulungan, pergerakan pitch, dan aksi pemotongan melalui sumbu servo yang disinkronkan. Hasilnya adalah geometri koil yang berulang, perubahan pengaturan yang lebih cepat, dan tingkat scrap yang jauh lebih rendah. Jika rencana produksi Anda mencakup pegas kompresi, pegas ekstensi, atau pegas torsi dengan toleransi lebih ketat dari 0,05 mm, maka mesin melingkar CNC modern bukanlah opsional; itu adalah garis dasar. Panduan ini menjelaskan cara kerja mesin-mesin ini, arti sebenarnya dari nomor sumbu, spesifikasi mana yang harus Anda bandingkan, dan cara mencocokkan mesin dengan kondisi produksi sebenarnya.
Prinsip kerjanya dibagi menjadi lima tahap: pelurusan kawat, pengumpanan kawat, penggulungan, kontrol pitch, dan pemotongan. Kawat ditarik dari kumparan atau rak pengumpanan kawat bertenaga, melewati serangkaian rol pelurus yang menghilangkan cetakan dan lengkungan, dan kemudian masuk ke rol pengumpan. Rol pengumpan mendorong kawat ke titik melingkar atau di sekitar mandrel. Ketika kawat bergerak maju, diameter luar pegas ditentukan oleh posisi titik melingkar. Alat pitch yang digerakkan servo bergerak tegak lurus terhadap jalur kawat dan menciptakan celah antara kumparan yang berdekatan. Ketika jumlah kumparan yang diprogram tercapai, pisau pemotong memisahkan pegas dari kabel masuk, dan sistem kendali segera memulai siklus berikutnya.
Apa yang membuat versi CNC berbeda secara mendasar dari mesin mekanis adalah bahwa setiap parameter pembentuk merupakan nilai numerik yang dapat diprogram. Pada coiler mekanis, Anda mengubah diameter luar dengan melonggarkan mur pengunci secara manual dan menggerakkan bubungan. Pada mesin CNC, Anda memasukkan diameter luar di layar kontrol dan sumbu servo memposisikan dirinya secara otomatis. Menurut data produksi yang dipublikasikan di industri mesin pegas, peralihan ini mengurangi waktu penyetelan pegas kompresi tipikal dari sekitar 40 hingga 60 menit pada mesin mekanis menjadi sekitar 5 hingga 10 menit pada model CNC yang terprogram dengan baik. Tabel di bawah ini membandingkan kedua jenis mesin berdasarkan faktor-faktor yang paling penting di lantai pabrik.
| Barang Perbandingan | Mesin Melingkar Mekanis | Mesin Melingkar Pegas CNC |
|---|---|---|
| Waktu penyetelan per jenis pegas | 30 hingga 60 menit | 5 hingga 10 menit |
| Pengulangan dimensi | Tergantung pada keterampilan operator | Konsisten dalam 0,01 hingga 0,03 mm |
| Perubahan perkakas | Beberapa kamera dan penghentian fisik | Perubahan program ditambah beberapa posisi alat |
| Kemampuan untuk menghasilkan bentuk yang kompleks | Sangat terbatas | Pembentukan kait, kuncir, dan tikungan multi-sumbu |
| Perekaman data dan penelusuran kualitas | Tidak tersedia | Dibangun ke dalam sistem kontrol |
Jumlah sumbu pada mesin melingkar pegas CNC menentukan berapa banyak gerakan independen yang dapat dilakukan secara bersamaan. SEBUAH mesin 3 sumbu biasanya mengontrol umpan kawat, titik melingkar atau kamera utama, dan nada. Konfigurasi ini mencakup sebagian besar pegas kompresi dan ekstensi standar. SEBUAH mesin 5 sumbu menambahkan sumbu perkakas yang memungkinkan operasi pembentukan yang lebih kompleks seperti membengkokkan ujung kuncir, menghasilkan bagian pitch yang bervariasi, dan membentuk kaki pegas torsi dengan toleransi yang dekat. SEBUAH Mesin 6 sumbu atau 7 sumbu , seperti kelas TK-760, memberikan kebebasan pembentukan yang lebih besar dan dapat menangani diameter kawat pada skala yang lebih berat.
Mesin dengan sumbu yang lebih tinggi juga penting ketika Anda memproduksi kelompok pegas yang berbeda pada mesin yang sama. Misalnya, pabrikan yang membuat pegas suspensi otomotif dan pegas ekstensi presisi kecil memerlukan sumbu tambahan untuk menangani pengaturan perkakas yang berbeda tanpa membangun kembali area pembentukan secara fisik. Aturan praktisnya sederhana: jangan membeli sumbu lebih banyak dari yang dibutuhkan oleh bauran produk Anda, karena setiap sumbu tambahan menambah biaya dan kompleksitas pemrograman. Namun, jika Anda memiliki bengkel kerja yang menjalankan berbagai macam pesanan, alat berat 5 sumbu atau lebih tinggi menghindari hambatan dalam penggantian alat yang sering dilakukan.
 Mesin Melingkar Pegas CNC 3 Sumbu TK-320B untuk Kawat 3,0 mm Mesin 3-sumbu ini mencakup rentang kawat 0,5–3,0 mm yang populer dengan kontrol pitch independen, antarmuka dua bahasa, dan pembuatan sampel manual, cocok untuk produksi berkapasitas menengah tanpa mengeluarkan banyak uang untuk sumbu tambahan. Lihat Produk →
Pembeli sering kali berfokus pada harga dan merek, namun kriteria pemilihan sebenarnya bersifat teknis. Lima spesifikasi yang menentukan apakah suatu alat berat cocok untuk produksi Anda adalah kisaran diameter kawat, diameter luar pegas maksimum, kecepatan pengumpanan, jumlah sumbu, dan kemampuan sistem kontrol. Kisaran diameter kawat adalah filter pertama: mesin dengan ukuran kawat 0,5 hingga 3,0 mm tidak dapat menghasilkan pegas kawat 6 mm secara ekonomis. Nomor model di sebagian besar jajaran pabrikan memberikan indikasi cepat mengenai kapasitas. Model TK-320, misalnya, dibuat dengan kelas kawat 3,0 mm, sedangkan model TK-760 menargetkan kawat yang lebih berat dalam kisaran 6,0 hingga 7,0 mm.
| Spesifikasi | Kisaran Khas | Mengapa Itu Penting |
|---|---|---|
| Diameter kawat | 0,3 mm hingga 6,0 mm atau lebih | Menentukan ukuran pegas yang dapat Anda hasilkan |
| Diameter luar pegas maksimum | 10 mm hingga 80 mm tergantung model | Membatasi ruang pembentukan fisik di dalam mesin |
| Kecepatan umpan | 30 hingga 120 m/mnt | Secara langsung mempengaruhi waktu siklus dan output per shift |
| Jumlah sumbu | 3 hingga 12 sumbu | Mendefinisikan kebebasan dan fleksibilitas pembentukan geometris |
| Tipe sistem kendali | PC Industri dengan driver servo | Mempengaruhi kemudahan pemrograman, memori, dan kemampuan diagnostik |
Jangan mengabaikan sistem kontrol. Mesin dengan akurasi mekanis tinggi tetapi antarmuka kontrol yang dirancang dengan buruk akan menghabiskan waktu pemrograman berjam-jam. Carilah sistem kontrol yang mendukung input parameter pegas grafis, pemantauan real-time setiap sumbu servo, penyimpanan banyak resep program, dan transfer data USB atau jaringan standar. Fitur-fitur ini secara langsung mengurangi waktu pergantian dan menjadikannya realistis bagi satu operator untuk mengawasi empat hingga enam alat berat.
 Mesin Melingkar Pegas CNC 3-Axis TK-335 dengan Kontrol Mudah Menawarkan konfigurasi 3 sumbu yang sama dengan TK-320B namun dirancang untuk pemrograman yang efisien, model ini mendukung pergantian cepat melalui input parameter grafis dan pengawasan multi-mesin, ideal untuk toko yang memerlukan pengoperasian yang disederhanakan. Lihat Produk →
Mesin melingkar pegas CNC tidak bekerja sendiri. Sistem pengumpanan kawat adalah inti dari konsistensi. Jika umpan kawat tergelincir atau bergetar, pitch pegas dan diameter luar berfluktuasi bahkan pada mesin yang disetel dengan sempurna. Pabrikan yang serius menyediakan roller pengumpan yang diperkuat, pelurus kawat, dan rak pengumpan kawat bertenaga opsional yang secara aktif memasukkan kawat ke dalam mesin dengan tegangan rendah. Rak pengumpanan kawat seperti tipe SLB-2800 meningkatkan stabilitas terutama bila menggunakan gulungan kawat yang berat, karena mencegah kawat kusut dan mengurangi beban pada roller pengumpan utama.
Kualitas pemotongan adalah sumber cacat kedua yang paling umum. Perangkat geser servo memberikan potongan yang lebih rapi dan kualitas ujung pegas yang lebih baik dibandingkan kamera pemotong mekanis, karena kecepatan dan waktu pemotongan dapat diprogram. Untuk pegas yang memerlukan ujung tertutup dan ujung tanah, keluaran kumparan harus disalurkan dengan lancar ke penggiling pegas; untuk pegas ekstensi dengan pengait, Anda memerlukan alat pembentuk dan kemampuan pembengkokan kawat yang dilengkapi dengan konfigurasi 5 sumbu atau lebih tinggi. Rencanakan seluruh lini proses terlebih dahulu, lalu pilih mesin penggulung yang cocok.
Presisi biasanya dinyatakan dalam dua cara: resolusi posisi dan kemampuan pengulangan. Resolusi pemosisian mengacu pada gerakan minimum yang dapat diprogram dari setiap sumbu servo, seringkali 0,01 mm atau lebih baik pada mesin modern Tiongkok dan Eropa. Pengulangan mengacu pada seberapa konsisten mesin kembali ke posisi yang sama selama beberapa siklus. Untuk produksi pegas, keterulangan adalah angka yang lebih penting karena spesifikasi pegas seperti panjang bebas dan diameter luar dihasilkan langsung oleh posisi sumbu. Mesin melingkar pegas CNC yang dirawat dengan baik dapat menahan panjang bebas pegas dalam 0,1 mm dan diameter luar dalam 0,03 mm pada proses produksi yang stabil.
Implikasi praktisnya adalah Anda harus menentukan persyaratan toleransi Anda sebelum meminta penawaran harga. Jika pegas Anda digunakan untuk jok otomotif atau perangkat medis, kelas toleransinya lebih ketat dan alat berat memerlukan rangka yang lebih kaku, rel pemandu yang lebih baik, dan motor servo yang bermutu lebih tinggi. Jika pegas Anda ditujukan untuk perangkat keras umum, mesin 3 sumbu standar mungkin sudah cukup. Meminta beberapa pemasok untuk memastikan mesin mereka dapat memenuhi toleransi yang diperlukan pada pegas pengujian adalah cara terbaik untuk menghilangkan risiko, dan produsen mana pun yang dapat diandalkan akan menerima pesanan pengujian sampel.
Kasus bisnis untuk mengganti coiler mekanis lama dengan mesin coiling pegas CNC biasanya didasarkan pada tiga angka: waktu siklus, tingkat scrap, dan biaya tenaga kerja. Mesin CNC dapat bekerja pada kecepatan pengumpanan yang lebih tinggi karena kontrol servo menjaga pergerakan kawat tetap stabil, terutama saat membentuk pegas kompresi kecil. Waktu siklus tipikal turun 15 hingga 30 persen dibandingkan dengan mesin mekanis dengan desain pegas yang sama, dan sisa penyimpangan dimensi praktis dihilangkan.
Penghematan tenaga kerja berasal dari pengoperasian multi-mesin dan pergantian yang cepat. Seorang manajer produksi yang menjalankan empat mesin mekanis memerlukan satu operator per mesin untuk sebagian besar shiftnya. Operator yang sama dapat mengelola lima atau enam mesin CNC, karena perubahan pemrograman dilakukan di panel kontrol dan pemantauan jarang dilakukan secara terus-menerus. Tambahkan pengurangan biaya perkakas, karena mesin CNC memerlukan lebih sedikit kamera fisik, dan periode pengembalian modal biasanya antara 18 dan 30 bulan untuk pabrik pegas kecil hingga menengah. Perbandingan produktivitas alat berat di lantai pabrik secara mendetail muncul dalam penilaian operasional kami terhadap CNC versus metode produksi pegas tradisional di halaman berita perusahaan , yang mendokumentasikan contoh produksi nyata.
Mesin melingkar pegas CNC dapat diandalkan, namun akurasinya bergantung pada beberapa disiplin perawatan. Pos pemeriksaan penting adalah roller pengumpan, rel pemandu, sistem pelumasan, motor servo, dan kabinet listrik. Rol pengumpan akan aus seiring berjalannya waktu dan harus diperiksa setiap bulan untuk mengetahui adanya titik datar dan keausan alur. Rel pemandu memerlukan pelumasan yang bersih untuk menjaga keakuratan posisi sumbu. Sistem kendali harus dicadangkan secara teratur agar resep program dan parameter kalibrasi tidak hilang.
Melewatkan langkah-langkah ini tidak langsung merusak mesin, namun perlahan-lahan mengikis stabilitas dimensi. Masalah perbaikan lapangan yang paling umum pada kumparan CNC, seperti pitch yang tidak konsisten atau diameter luar yang berfluktuasi, paling sering disebabkan oleh roller pengumpan yang aus atau rel pemandu yang longgar, bukan pada sistem kontrol elektronik. Oleh karena itu, pemeliharaan yang baik merupakan investasi langsung pada kualitas keluaran.
Mesin melingkar pegas CNC memberi makan hampir setiap produk rekayasa yang menggunakan pegas. Tiga blok aplikasi terbesar berdasarkan volume adalah komponen otomotif dan mobilitas, teknik elektro, dan perangkat medis. Di sektor otomotif, pegas suspensi, pegas katup, pegas rem balik, dan pegas jok diproduksi dalam jumlah besar, sehingga kecepatan pergantian dan kapasitas multi-sumbu kumparan CNC sangat berharga. Segmen mobilitas dan aplikasi otomotif juga menuntut ketertelusuran yang ketat, dan mesin CNC dapat mencatat parameter produksi per batch, sehingga mendukung dokumentasi kualitas. Aplikasi teknik kelistrikan memerlukan pegas presisi kecil untuk sakelar, konektor, dan relai, dengan diameter kawat biasanya di bawah 1,0 mm dan pemotongan yang bersih sangat penting.
Pegas perangkat medis memiliki tingkat presisi yang lebih tinggi, seringkali menuntut ujung yang bebas duri dan sifat mekanik yang tepat. Dalam aplikasi ini, mesin 5 sumbu atau 6/7 sumbu memberikan pergerakan pahat yang diperlukan untuk menghasilkan kait ujung yang rumit tanpa operasi sekunder. Sektor kedirgantaraan dan telekomunikasi memiliki persyaratan serupa tetapi dengan ukuran batch yang lebih kecil dan bahan kabel yang lebih eksotik. Untuk gambaran mendetail tentang bagaimana mesin pegas melayani jalur produksi kendaraan, lihat ikhtisar aplikasi kami untuk mobilitas dan industri otomotif . Mesin dengan kapasitas kawat yang lebih berat, seperti coiler sumbu 6/7 TK-760, mencakup penyebaran diameter yang lebih luas yang khas dari pemasok peralatan industri.
 Mesin Melingkar Pegas CNC TK-760 6/7-Axis untuk Kawat Berat Dengan 6 atau 7 sumbu yang menutupi kawat 6,0–7,0 mm, mesin ini menangani kait ujung yang rumit dan berbagai jenis potongan, sehingga penting untuk pegas medis, dirgantara, dan industri yang memerlukan presisi dan keserbagunaan. Lihat Produk →
Bahkan dengan mesin penggulung pegas CNC yang bagus, masalah kualitas dapat muncul ketika kondisi mesin, perkakas, atau kawat berubah. Menyelesaikannya memerlukan urutan pemeriksaan yang sistematis: pertama-tama verifikasi kualitas kabel, kemudian periksa pengaturan mekanis, dan terakhir tinjau parameter program. Tabel di bawah mencantumkan masalah yang paling sering dilaporkan dan pendekatan perbaikan standar yang digunakan oleh teknisi servis.
| Cacat | Kemungkinan Besar Penyebabnya | Tindakan Korektif |
|---|---|---|
| Diameter luar terlalu besar atau terlalu kecil | Titik melingkar sudah aus atau tidak sejajar | Pasang kembali titik kumparan dan konfirmasikan diameter pada pegas uji |
| Pitch bervariasi sepanjang musim semi | Slip roller umpan atau keausan alat pitch | Ganti feed roller, periksa permukaan kontak alat pitch |
| Kawat sering putus | Pengaturan pelurus atau kekerasan material salah | Kurangi tekanan pelurus, pastikan kekuatan tarik kawat |
| Ujung potongan bengkok atau sobek | Pisau pemotong tumpul atau waktu gesernya salah | Pertajam atau ganti bilah, sesuaikan waktu sumbu geser |
| Potongan pertama setelah penyetelan berada di luar toleransi | Program tidak dioptimalkan untuk wire springback | Sesuaikan nilai kompensasi pada sistem kendali |
Perbedaan intinya adalah bagaimana gerakan dihasilkan dan dikendalikan. Mesin mekanis menggunakan bubungan, roda gigi, dan sakelar batas, jadi mengubah desain pegas berarti mengganti bubungan dan pemberhentian fisik. Mesin CNC menggunakan motor servo untuk setiap sumbu, dan setiap gerakan ditentukan oleh nilai program numerik. Hal ini memberikan pergantian yang lebih sederhana, kemampuan pengulangan yang lebih tinggi, dan kemampuan untuk membuat bentuk pegas yang rumit yang tidak dapat dilakukan oleh mesin mekanis.
Untuk pegas kompresi lurus dengan ujung tertutup datar dan tidak ada tikungan kuncir khusus, mesin 3 sumbu adalah pilihan yang ekonomis. Pilih 5 sumbu jika Anda perlu membuat pegas dengan kait ujung yang presisi, jarak kumparan yang bervariasi, atau urutan potong dan bentuk yang lebih rumit. Pilih 6 hingga 7 sumbu bila campuran produk luas dan Anda menginginkan fleksibilitas pemosisian pahat maksimum pada kawat yang lebih berat.
Mesin tersebut dapat memproses kawat apa pun yang dapat digulung dan dipotong dengan peralatan yang tersedia. Bahan-bahan yang umum termasuk baja pegas yang ditempa dengan minyak, kawat baja karbon yang ditarik keras, kawat baja tahan karat, perunggu fosfor, tembaga berilium, dan kawat musik. Batasan utamanya adalah kisaran diameter kawat mesin dan kekerasan material. Beberapa kabel paduan berkekuatan tinggi memerlukan roller pengumpan karbida dan perkakas untuk mencapai masa pakai perkakas yang wajar.
Untuk desain yang menggunakan diameter kawat yang sama dan posisi perkakas yang serupa, pergantiannya hanyalah masalah memuat program yang disimpan dan memposisikan dua atau tiga perkakas; ini membutuhkan waktu 5 hingga 15 menit. Jika diameter kawat berubah atau diperlukan perkakas yang berbeda, tunggu 20 hingga 40 menit tergantung pada akses mesin. Ini masih jauh lebih cepat dibandingkan mesin mekanis di mana kamera baru harus dipasang dan disejajarkan.
Ya, dengan set perkakas yang benar dan sumbu yang cukup. Pegas kompresi memerlukan titik melingkar, pin tengah atau punjung, dan alat pitch. Pegas ekstensi memerlukan alat tambahan untuk membentuk kait ujung, itulah sebabnya mesin 5 sumbu umumnya direkomendasikan. Pegas torsi dengan kaki lurus memerlukan alat pembengkok kaki. Mesin tunggal 5-sumbu atau 6/7-sumbu dapat mencakup ketiga kelompok pegas jika kisaran diameter kawat cocok dengan bagian Anda.
Jaga agar roller pengumpan tetap bersih dan ditekan dengan benar, pastikan pelurus kawat disetel sesuai diameter kawat sebenarnya, dan gunakan rak pengumpan kawat yang dikencangkan dengan benar untuk mencegah kawat tertarik secara tidak rata. Periksa juga alur roller pengumpan secara berkala; alur yang aus mengubah diameter umpan efektif dan menyebabkan kesalahan panjang. Memantau bagian pertama dari setiap shift terhadap panjang tangkapan yang diprogram akan melayang sebelum menjadi potongan.
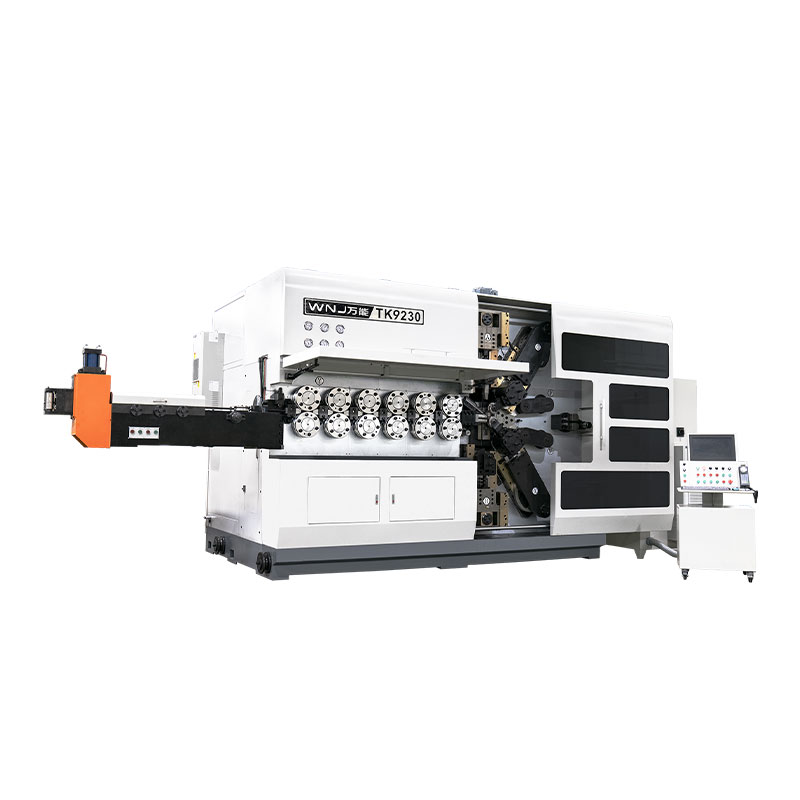
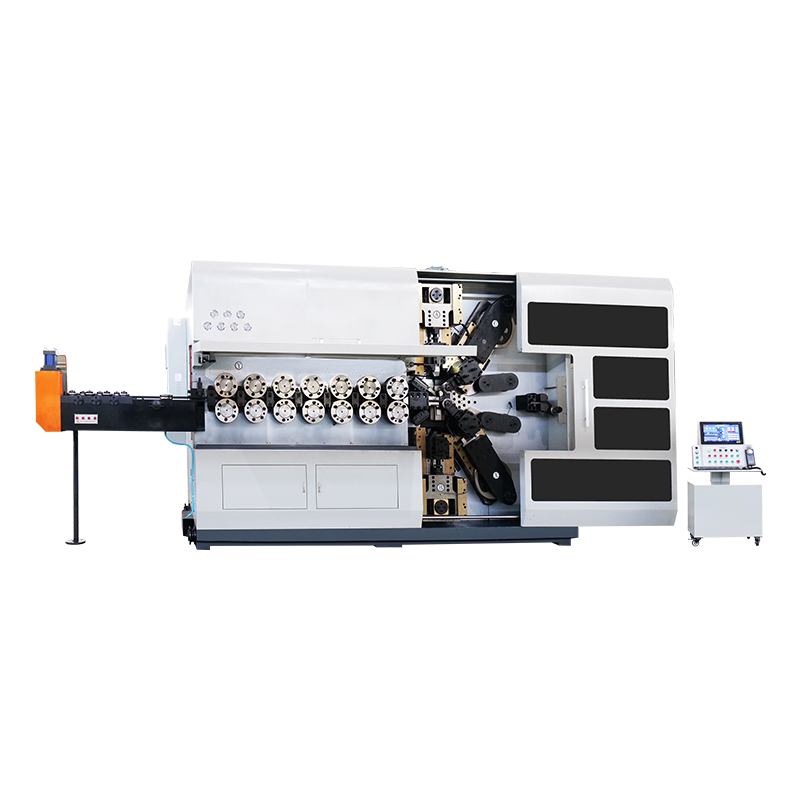
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK12120 TK-12120 MESIN COILING SPRING CNC 12 Sumbu ...
Lihat Detail
TK-6160 MESIN PENGGULIS MUSIM SEMI CNC TK-6160 ...
Lihat Detail
TK-6120 MESIN PENGGULIS MUSIM SEMI CNC TK-6120 ...
Lihat Detail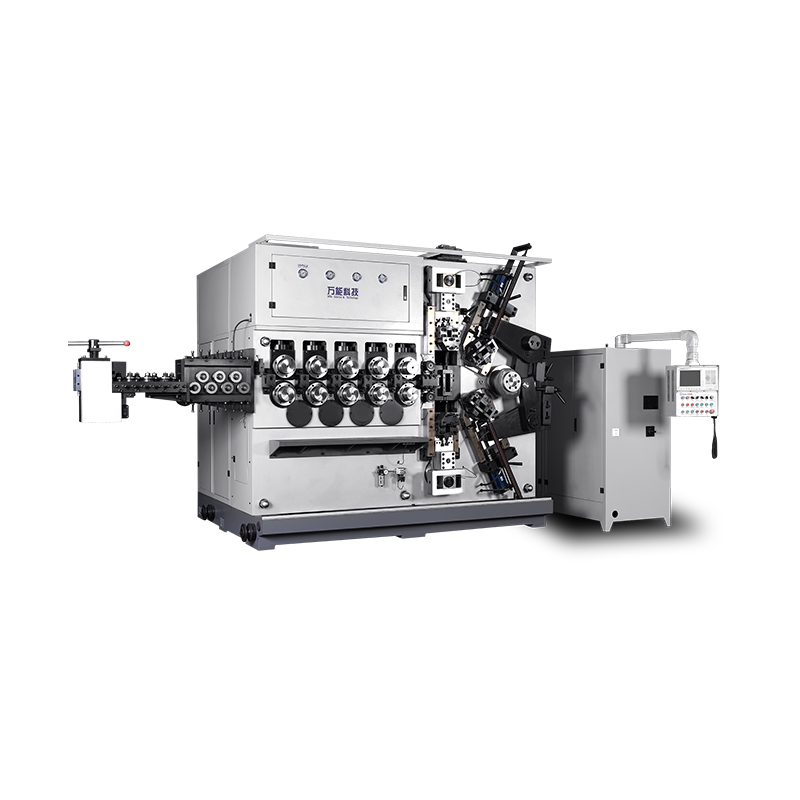
TK-5200 MESIN COILING SPRING CNC TK-5200 5 Sumbu ...
Lihat Detail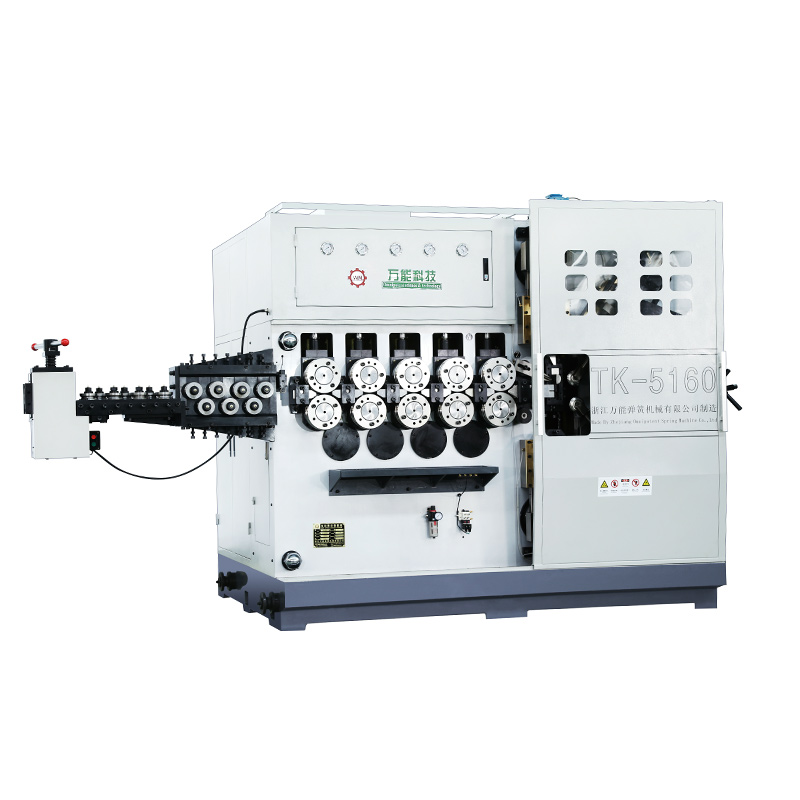
TK-5160 MESIN COILING SPRING CNC 5 Sumbu TK-5160 ...
Lihat Detail
TK-5120 MESIN COILING SPRING CNC 5 Sumbu TK-5120 ...
Lihat DetailKode QR Seluler