Bahasa

Pegas heliks adalah gulungan kawat menjadi kumparan spiral kontinu yang menyimpan dan melepaskan energi mekanik. Saat Anda menekan, meregangkan, atau memutarnya, pegas membelok dan menyimpan energi. Ketika gaya luar dihilangkan, ia kembali ke bentuk aslinya. Mekanisme sederhana namun kuat inilah yang menjadi alasan munculnya pegas heliks dalam segala hal mulai dari suspensi mobil hingga tombol kecil di ponsel cerdas Anda.
Kata "heliks" menggambarkan geometri kumparan itu sendiri. Bentuk spiral tersebut mendistribusikan tegangan sepanjang kawat, yang berarti kawat yang relatif tipis pun dapat menopang beban yang besar. Jika Anda menggunakan pegas kompresi biasa dengan diameter kawat 2 mm dan diameter luar 25 mm, pegas tersebut dapat dengan mudah menangani gaya ratusan Newton tanpa mengalami deformasi permanen. Efisiensi inilah yang menyebabkan desain heliks tetap menjadi format pegas yang paling banyak digunakan dalam teknik modern selama lebih dari 150 tahun.
Bagi produsen, implikasi praktisnya sangat jelas: cara Anda melilitkan kawat menentukan perilaku pegas. Pitch, jumlah kumparan, diameter kawat, dan konfigurasi ujung semuanya secara langsung mempengaruhi kinerja pegas di lapangan. Mendapatkan parameter tersebut dengan benar selama produksi bergantung pada presisi mesin pembuat pegas.
Intinya: Pegas heliks mengubah energi mekanik menjadi deformasi elastis dan sebaliknya, dan kualitas konversi tersebut ditentukan oleh seberapa tepat energi tersebut diproduksi.Sebelum Anda memilih mesin produksi, Anda harus memahami dengan jelas jenis pegas heliks yang akan Anda produksi. Ketiga kategori inti tersebut masing-masing memerlukan perkakas, pengaturan, dan kemampuan mesin yang berbeda.
Pegas kompresi menahan gaya tekan aksial. Kumparan diberi jarak dengan celah udara di antara keduanya sehingga pegas dapat memendek saat dibebani. Mereka mewakili segmen terbesar pasar pegas dan diproduksi dalam volume besar oleh kumparan CNC. Aplikasi umum meliputi sistem suspensi otomotif, peredam kejut, pegas katup mesin, inti kasur, dan peralatan pneumatik industri. Pegas kompresi dengan panjang bebas 50 mm dan diameter kawat 2,5 mm mungkin dirancang untuk menekan 20 mm sebelum mencapai ketinggian padatnya, yang berarti pegas tersebut memberikan ketahanan di seluruh rentang defleksi.
Pegas ekstensi bekerja dengan cara sebaliknya: pegas menahan gaya tarik. Kumparan biasanya digulung rapat tanpa celah udara, dan pegas meregang saat diberi beban. Ujungnya biasanya memiliki pengait, simpul, atau sisipan berulir untuk dipasang. Pegas ekstensi muncul di trampolin, mekanisme pintu garasi, kereta bayi, dan sistem pengencangan untuk ban berjalan. Karena kawat berada di bawah tegangan aksial, kegagalan kait ujung merupakan masalah umum, itulah sebabnya alat pembentuk presisi penting dalam proses penggulungan.
Pegas torsi menahan torsi rotasi. Ujung-ujungnya diposisikan sedemikian rupa sehingga dapat dipasang pada komponen yang berputar relatif satu sama lain. Pegas torsi menyimpan energi ketika diputar dan melepaskannya sebagai gaya rotasi. Mereka penting dalam jepitan pakaian, perangkap tikus, mekanisme jam, sistem pengereman pada kendaraan, dan saklar listrik. Parameter desain pegas torsi meliputi panjang dan sudut kaki, yang biasanya memerlukan mesin pembentuk pegas CNC dengan kontrol multi-sumbu agar dapat diproduksi secara akurat.
Proses pembuatan pegas heliks sangat deterministik. Setiap pengoperasian harus dilakukan secara berurutan, dan setiap penyimpangan dalam satu tahap secara langsung mempengaruhi kualitas pegas. Di bawah ini adalah gambaran praktis langkah demi langkah tentang apa yang terjadi di dalam fasilitas pembuatan pegas.
Kawat mentah berasal dari gulungan dan diumpankan melalui mekanisme pelurusan. Sistem pengumpanan kawat harus menjaga tegangan yang seragam. Jika kawat diumpankan dengan selip atau tarikan yang tidak rata, nada yang dihasilkan akan tidak konsisten, yang pada gilirannya menggeser laju pegas. Unit pengumpanan kawat yang dirawat dengan baik memastikan bahwa kawat memasuki area pembentukan dengan kecepatan dan kekuatan yang konsisten.
Inilah inti dari prosesnya. Dalam mesin melingkar pegas CNC, kawat dipandu mengelilingi mandrel atau langsung dibentuk oleh alat yang digerakkan servo. Pitch diatur oleh gerakan aksial alat pembentuk relatif terhadap umpan kawat. Untuk geometri pegas yang kompleks, mesin pembentuk multi-sumbu mengoordinasikan beberapa gerakan servo secara bersamaan. Di sinilah jumlah sumbu mesin menentukan cakupan produksi Anda.
 Mesin Melingkar Pegas CNC dengan Opsi Multi-Sumbu Seri mesin ini memproses diameter kawat dari 0,3 hingga 8,0 mm dan mendukung banyak sumbu untuk beragam bentuk pegas. Ideal untuk produksi yang memerlukan penggulungan presisi dan kinerja perlakuan panas yang konsisten. Lihat Produk →
Setelah digulung, sebagian besar pegas harus diberi perlakuan panas untuk menghilangkan tekanan internal dan mencapai sifat mekanik yang diperlukan. Untuk pegas baja karbon, austenitisasi sekitar 850°C diikuti dengan pendinginan oli dan tempering pada suhu 350°C hingga 450°C adalah standarnya. Tungku tempering menahan pegas pada suhu untuk durasi yang tepat. Perlakuan panas yang tidak tepat menyebabkan kerapuhan, kegagalan kelelahan dini, atau kekerasan yang tidak konsisten di seluruh batch.
Pegas kompresi memerlukan ujung yang rata dan sejajar. Mesin gerinda pegas menghilangkan material untuk membuat permukaan ujung. Untuk pegas presisi tinggi, toleransi kerataan bisa serendah 0,05 mm dari paralel. Proses penggilingan juga memperoleh panjang bebas yang presisi. Tanpa mesin gerinda yang tepat, pegas mungkin tidak terpasang dengan benar pada rakitan.
Operasi akhir meliputi shot peening untuk meningkatkan umur kelelahan, pelapisan untuk ketahanan terhadap korosi, dan inspeksi dimensi untuk memverifikasi spesifikasi. Setiap pegas dapat diperiksa panjang bebasnya, diameter luarnya, kecepatan pegasnya, dan kualitas permukaannya.
Bahannya adalah fondasi setiap pegas. Pilihan material yang tepat bergantung pada lingkungan pengoperasian, kondisi beban, siklus hidup yang diharapkan, dan batasan biaya. Tabel di bawah ini membandingkan bahan yang paling umum digunakan dalam produksi pegas heliks.
| Bahan | Kekuatan Tarik | Suhu Layanan Maks | Ketahanan Korosi | Aplikasi Utama |
|---|---|---|---|---|
| Baja Karbon 65Mn | 980-1080 MPa | 120°C | Rendah | Mata air industri serba guna |
| Baja Silikon 60Si2Mn | 1275-1375 MPa | 200°C | Rendah | Pegas suspensi otomotif tugas berat |
| 304 Tahan Karat | 515-675 MPa | 300°C | Tinggi | Peralatan medis, pengolahan makanan, peralatan luar ruangan |
| 316L Tahan Karat | 485-620 MPa | 350°C | Sangat Tinggi | Pengolahan kimia, kelautan, farmasi |
| Pengerasan Curah Hujan 17-7PH | 1650-1900 MPa | 400°C | Tinggi | Komponen luar angkasa, mesin berperforma tinggi |
| Perunggu Fosfor | 510-650 MPa | 100°C | Sedang | Kontak listrik, konektor, sakelar |
Dari sudut pandang produksi, semakin keras materialnya, semakin besar tantangan yang dihadapi mesin penggulung Anda. Material dengan daya tarik tinggi seperti 17-7PH memerlukan gaya pembentukan yang lebih besar dan komponen mesin yang lebih kaku. Jika Anda berencana untuk bekerja dengan paduan eksotik, pilihlah mesin dengan torsi servo yang memadai dan perkakas yang diperkeras.
Setiap pegas ditentukan oleh enam parameter inti. Memahami hal ini sangat penting baik Anda merancang pegas atau mengonfigurasi mesin untuk memproduksinya. Ketika salah satu dari ini berubah, properti lainnya juga ikut berubah.
Diameter Kawat (d)
Ketebalan kawat. Menggandakan diameter kawat akan meningkatkan laju pegas sebanyak 16 kali karena persamaan laju bergantung pada d^4. Perubahan kecil pada diameter kawat menyebabkan perubahan gaya yang besar.
Diameter Kumparan Rata-rata (D)
Diameter rata-rata kumparan. Kecepatan pegas berbanding terbalik dengan D^3, sehingga peningkatan diameter kumparan sebesar 10 persen mengurangi kekakuan hampir sebesar 27 persen.
Nada (p)
Jarak antara kumparan yang berdekatan. Pitch secara langsung mengontrol ruang bebas dan defleksi maksimum. Pitch yang lebih besar memungkinkan lebih banyak pergerakan sebelum pegas mencapai ketinggian yang kokoh.
Jumlah Kumparan Aktif (n)
Jumlah kumparan yang benar-benar membelok karena beban. Kumparan aktif yang lebih sedikit menghasilkan pegas yang lebih kaku; kumparan yang lebih aktif menghasilkan pegas yang lebih lembut.
Panjang Bebas (L0)
Panjang pegas ketika tidak ada beban yang diberikan. Panjang bebas diatur selama penggulungan dan dipengaruhi oleh jumlah kumparan dan pitch.
Tarif Musim Semi (k)
Gaya yang dibutuhkan per satuan defleksi. Rumus pegas tekan adalah k = Gd^4 / (8D^3n), dimana G adalah modulus geser material.
Untuk lingkungan produksi, wawasan yang paling penting adalah ini: perubahan kecil pada diameter kawat menyebabkan perubahan eksponensial pada laju pegas. Pemasok kawat yang menyediakan material dengan variasi ±0,02 mm dapat menyebabkan laju pegas berfluktuasi sekitar 15 persen. Inilah sebabnya mengapa pengukuran kawat yang presisi dan pemeriksaan penerimaan adalah wajib.
Mesin yang Anda pilih tidak hanya menentukan pegas apa yang dapat Anda produksi saat ini, namun jenis pesanan apa yang dapat Anda terima di masa mendatang. Ada tiga jenis mesin utama yang perlu dipertimbangkan, dan masing-masing melayani profil produksi yang berbeda.
Ini adalah hasil kerja produksi pegas kompresi volume tinggi. Mereka beroperasi pada kecepatan sangat tinggi dan biasanya dikonfigurasi dengan 3 hingga 7 sumbu. Jika bisnis Anda berfokus pada pegas kompresi standar dalam jumlah besar, mesin koil khusus dengan pengumpanan kawat otomatis menawarkan biaya per pegas terbaik. Kecepatan produksi pada mesin modern dapat melebihi 150 kumparan per menit tergantung pada ukuran pegas.
Mesin pembentuk menawarkan lebih banyak fleksibilitas karena menggunakan sumbu yang dikontrol secara independen untuk memindahkan beberapa alat pembentuk. Mesin pembentuk 5 sumbu dapat beralih antara pegas kompresi, torsi, dan ekstensi tanpa perlu melakukan perkakas ulang yang ekstensif. Ini unggul dalam jangka menengah dan ketika bauran produk beragam. Rentang gerak yang lebih luas memungkinkan Anda membuat pegas pitch variabel, pegas berundak, dan pegas dengan konfigurasi ujung khusus.
 Mesin Pembentuk Pegas CNC Serbaguna untuk Bentuk Kompleks Dengan sumbu yang dikontrol secara independen, mesin pembentuk ini menangani beragam jenis pegas tanpa perlu melakukan perkakas ulang yang ekstensif. Fleksibilitasnya sesuai dengan lari menengah dan nada variabel atau konfigurasi ujung khusus. Lihat Produk →
Mesin tanpa kamera menggunakan bilah yang digerakkan servo, bukan kamera mekanis. Waktu penyetelan jauh lebih singkat karena tidak ada profil kamera fisik yang perlu dibuat atau disesuaikan. Untuk produksi dalam jumlah kecil dan pergantian yang sering, mesin tanpa cam menghemat banyak waktu. Mereka sangat baik terutama untuk bentuk kawat rumit dan geometri pegas yang sulit dicapai dengan kamera konvensional.
Saat Anda mengevaluasi mesin, pertimbangkan jumlah sumbunya terlebih dahulu. Setiap sumbu adalah motor servo yang dikontrol secara independen. Mesin 3 sumbu dapat menghasilkan pegas kompresi dasar. Mesin 5 sumbu mencakup sebagian besar tipe pegas standar. Mesin 10 sumbu memberikan fleksibilitas maksimum untuk pembengkokan kawat yang rumit dan geometri yang sangat kompleks. Perbedaan kemampuan ini penting ketika pelanggan Anda kembali dengan spesifikasi pegas yang lebih beragam.
Sebelum Anda berkomitmen pada suatu alat berat, tinjau catatan servis pabrikan peralatan asli dan ketersediaan suku cadang. Mesin yang dibuat dengan baik dari pabrik dengan kontrol kualitas yang konsisten akan mempertahankan pengaturannya lebih lama. Jika Anda sedang mencari mesin pegas baru, tidak ada titik awal yang lebih baik selain meneliti panduan mendetailnya cara membeli mesin pegas yang bagus sebelum membuat kesepakatan.
Aturan seleksi yang realistis
Pegas sederhana bervolume tinggi: mesin melingkar. Produk campuran, jangka menengah: mesin pembentuk dengan 5 sumbu atau lebih. Lot kecil, variasi tinggi: mesin tanpa kamera. Keputusan Anda harus didorong oleh profil pesanan yang Anda harapkan satu tahun dari sekarang, bukan hanya pekerjaan yang Anda miliki saat ini.
Kegagalan kualitas pegas menyebabkan batch yang ditolak, hilangnya waktu produksi, dan rusaknya hubungan pelanggan. Masalah kualitas yang paling umum berasal dari tiga sumber: variasi material, ketidakselarasan mesin, dan perlakuan panas yang tidak konsisten.
Rutinitas pemeriksaan kualitas yang terfokus dapat mendeteksi hal ini sejak dini. Minimal, setiap batch harus diperiksa panjang bebas, diameter luar, dan kecepatan pegas berdasarkan pengambilan sampel. Saat menjalankan aplikasi penting, pertimbangkan pemeriksaan 100 persen panjang bebas dan dimensi toleransi.
Jika Anda mengalami masalah kualitas pada pengoperasian pegas yang ada, sebagian besar masalah tersebut disebabkan oleh pengaturan mesin, bukan pada mesin itu sendiri. Memahami kesalahpahaman umum dalam penggunaan mesin pegas dapat membantu Anda mengidentifikasi dan memperbaiki masalah yang secara diam-diam mengikis hasil dan kualitas.
Prinsip penggerak: konsistensi pada kawat, perkakas, dan perlakuan panas menghasilkan pegas yang memenuhi spesifikasi pengoperasian demi pengoperasian.
Mata air heliks ada dimana-mana. Memahami permintaan spesifik setiap industri membantu Anda memposisikan kapasitas produksi secara akurat.
Sektor otomotif sejauh ini merupakan konsumen terbesar pegas heliks. Sebuah kendaraan penumpang dapat memuat antara 25 dan 40 pegas, termasuk pegas suspensi, pegas katup, pegas kopling, dan pegas pelepas rem. Pegas suspensi sering kali menggunakan kawat baja silikon seperti 60Si2Mn karena menawarkan kekuatan tinggi dan ketahanan lelah yang sangat baik. Toleransinya sangat ketat: pegas katup mungkin memerlukan variasi beban kurang dari 5 persen dalam satu batch.
Peralatan medis menuntut keandalan dan kebersihan tertinggi. Pegas yang digunakan pada instrumen bedah, pompa infus, dan implan ortopedi sering kali terbuat dari baja tahan karat 316L. Bahan tersebut harus bebas dari kontaminasi permukaan dan memenuhi toleransi dimensi yang sangat kecil. Pegas yang digunakan dalam pompa insulin portabel mungkin memiliki diameter kawat hanya 0,3 mm, sehingga memerlukan mesin yang mampu menangani kawat halus secara presisi.
Mata air luar angkasa beroperasi dalam kondisi ekstrim. Mereka harus mempertahankan kinerja yang konsisten dari -50°C hingga 150°C dan tahan terhadap getaran tinggi. Bahan seperti baja tahan karat pengerasan presipitasi 17-7PH adalah bahan yang umum. Setiap pegas yang digunakan dalam sistem flight-critical biasanya diuji bebannya pada beberapa titik dalam rentang defleksinya sebelum perakitan.
Pada konektor dan sakelar, pegas torsi mini digunakan untuk menjaga tekanan kontak. Perunggu fosfor umum ditemukan di sini karena menawarkan konduktivitas dan ketahanan korosi yang baik. Pegas ini berukuran sangat kecil, seringkali dengan diameter kawat di bawah 0,5 mm, dan memerlukan mesin dengan kemampuan penanganan kawat halus yang sangat baik.
 Mesin Pembentuk 3 Sumbu Presisi untuk Pegas Miniatur Dirancang untuk penanganan kawat halus, mesin CNC ini memastikan pembentukan pegas torsi kecil yang akurat yang digunakan dalam elektronik. Ia menawarkan resolusi aksial tinggi dan kinerja stabil untuk toleransi ketat. Lihat Produk →
Setiap industri memiliki sertifikasi dan persyaratan materialnya sendiri. Sebelum memasuki sektor baru, pastikan mesin Anda dapat bekerja dengan material yang dibutuhkan dan memenuhi batas toleransi industri. Jika Anda memproduksi pegas untuk industri elektronik, mesin dengan resolusi aksial tinggi dan penyimpangan termal rendah adalah suatu keharusan.
Mesin pegas adalah peralatan presisi. Perbedaan antara alat berat yang dapat bekerja dengan andal selama sepuluh tahun dan alat berat yang memerlukan perbaikan sering terletak pada disiplin perawatannya. Berikut adalah jadwal perawatan praktis yang menjaga lini produksi Anda tetap sehat.
Masalah kecil yang diketahui lebih awal memerlukan waktu beberapa menit untuk memperbaikinya. Masalah yang sama jika tidak terdeteksi dapat menyebabkan penutupan selama beberapa hari dan penolakan sejumlah pegas. Proses pemeliharaan Anda harus sistematis dan terdokumentasi. Dalam banyak kasus, pencatatan sederhana mengenai keausan pahat dan penyesuaian mesin menunjukkan pola yang memprediksi kegagalan sebelum terjadi.
Bagaimana cara menghitung laju pegas untuk pegas kompresi heliks?
Laju pegas k dihitung menggunakan rumus k = G*d^4 / (8*D^3*n), dimana G adalah modulus geser bahan kawat, d adalah diameter kawat, D adalah diameter rata-rata kumparan, dan n adalah jumlah kumparan aktif. Modulus geser untuk baja pegas karbon kira-kira 79 GPa. Rumus ini memberi tahu Anda dengan tepat bagaimana hubungan gaya dan defleksi.
Apa perbedaan antara mesin pegas yang digerakkan oleh bubungan dan mesin pegas tanpa bubungan?
Mesin yang digerakkan oleh bubungan menggunakan profil bubungan yang dipotong secara fisik untuk mengontrol pergerakan pahat, dan mengubah desain pegas berarti membuat bubungan baru. Mesin tanpa kamera menggunakan motor servo untuk mengontrol alat secara langsung, yang memungkinkan perubahan parameter dalam perangkat lunak alih-alih membuat kamera baru. Mesin tanpa kamera jauh lebih cepat untuk disiapkan dan ideal untuk batch kecil atau penggantian produk yang sering.
Bisakah mesin pegas CNC secara otomatis menyesuaikan nada pegas selama produksi?
Ya. Mesin CNC modern dapat mengontrol nada secara real time selama proses penggulungan. Sumbu servo alat berat secara terprogram mengubah kecepatan pengumpanan relatif untuk menciptakan pegas pitch yang bervariasi. Fitur koreksi otomatis dapat memantau dimensi pegas selama pengoperasian dan menyesuaikan parameter secara otomatis untuk menjaga toleransi target.
Apa yang menyebabkan kegagalan pegas pada pembebanan berulang?
Kegagalan kelelahan adalah penyebab paling umum. Hal ini diakibatkan oleh permulaan retakan pada cacat permukaan atau titik konsentrasi tegangan, kemudian pertumbuhan retakan bertahap hingga terjadi keruntuhan. Penyebab umum termasuk goresan permukaan akibat penggulungan, peening shot yang tidak memadai, dan tekanan yang terlalu tinggi selama pengoperasian. Desain harus membatasi tegangan kerja pada proporsi yang aman dari kekuatan tarik utama material.
Bagaimana cara memilih diameter kawat untuk pegas heliks?
Pemilihan diameter kawat tergantung pada gaya pegas yang dibutuhkan, tegangan ijin, dan ruang yang tersedia. Sebagai titik awal, tegangan geser pada beban maksimum harus tetap berada di bawah 50-60 persen kekuatan tarik akhir material untuk aplikasi statis, dan lebih kecil lagi untuk pembebanan siklik. Tabel ukuran kawat standar kemudian dapat digunakan untuk memilih ukuran terdekat yang tersedia dan memenuhi persyaratan.
Apakah tungku tempering pegas diperlukan untuk semua pegas heliks?
Kebanyakan mata air bergulung dingin mendapat manfaat dari perlakuan panas suhu rendah untuk menghilangkan tegangan sisa setelah pembentukannya. Pegas yang terbuat dari kawat yang ditarik keras atau baja tahan karat dapat digunakan tanpa temper pada aplikasi tegangan rendah. Namun, pegas berkekuatan tinggi, terutama yang digunakan dalam otomotif atau ruang angkasa, biasanya memerlukan proses temper yang terkontrol untuk mencapai sifat mekanik yang diperlukan dan mencegah kegagalan dini.
Berapa banyak sumbu yang saya perlukan pada mesin pembentuk pegas CNC?
Untuk pegas kompresi dasar, 3 sumbu sudah cukup. Untuk sebagian besar tipe pegas umum termasuk ekstensi dan torsi sederhana, 5 sumbu memberi Anda kebebasan yang cukup. Saat memproduksi bentuk kawat atau pegas yang rumit dengan pitch yang bervariasi, 10 sumbu atau lebih menawarkan fleksibilitas terbesar. Jumlah sumbu secara langsung berkaitan dengan kompleksitas pegas yang dapat Anda hasilkan tanpa mengubah perkakas.
Memproduksi pegas heliks berkualitas tinggi merupakan tantangan sistem. Pemasok material, mesin, perkakas, proses perlakuan panas, dan protokol inspeksi semuanya harus bekerja sama. Mesin bukanlah satu-satunya faktor, namun merupakan faktor yang memberi Anda kendali terbesar terhadap geometri dan konsistensi pegas.
Mesin yang tepat untuk bisnis Anda bergantung pada volume produksi, rangkaian produk, dan bahan yang ingin Anda proses. Mesin penggulung khusus unggul pada volume tinggi dan geometri sederhana. Mesin pembentuk multi-sumbu memberikan keserbagunaan untuk melakukan lebih banyak pekerjaan. Mesin tanpa kamera meminimalkan waktu penyiapan untuk produksi campuran tinggi dan volume rendah.
Apapun jalan yang Anda ambil, berinvestasilah dalam rutinitas pemeliharaan. Jadwal pemeriksaan yang disiplin, pelumasan yang konsisten, dan penggantian alat yang proaktif menghasilkan pengurangan waktu henti dan peningkatan kualitas pegas. Industri pegas memberi penghargaan kepada produsen yang fokus pada konsistensi, akurasi, dan keandalan jangka panjang.
Jika Anda memperluas kemampuan atau meningkatkan peralatan yang ada, buatlah gambaran yang jelas tentang jenis dan volume pegas target Anda terlebih dahulu. Mesin yang dapat dipertahankan adalah mesin yang sesuai dengan realitas produksi aktual Anda, bukan mesin dengan daftar fitur terpanjang.
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK12120 TK-12120 MESIN COILING SPRING CNC 12 Sumbu ...
Lihat Detail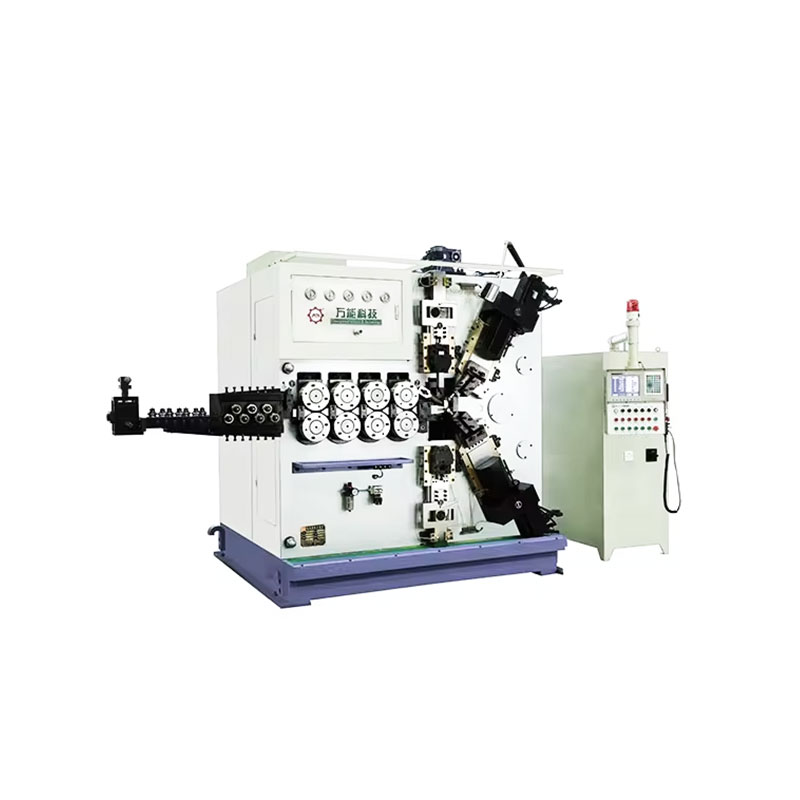
TK-6160 MESIN PENGGULIS MUSIM SEMI CNC TK-6160 ...
Lihat Detail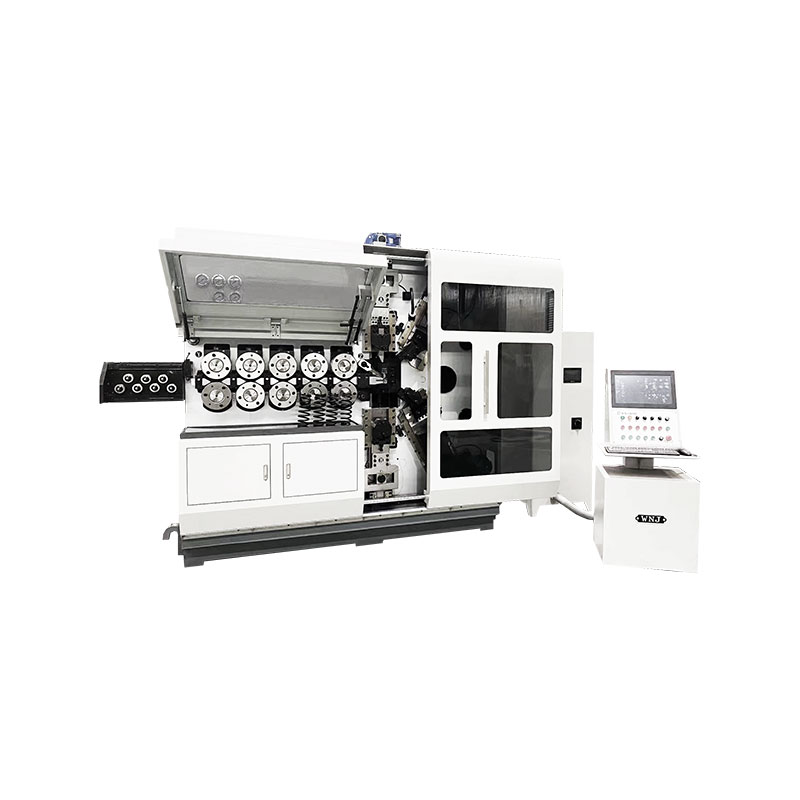
TK-6120 MESIN PENGGULIS MUSIM SEMI CNC TK-6120 ...
Lihat Detail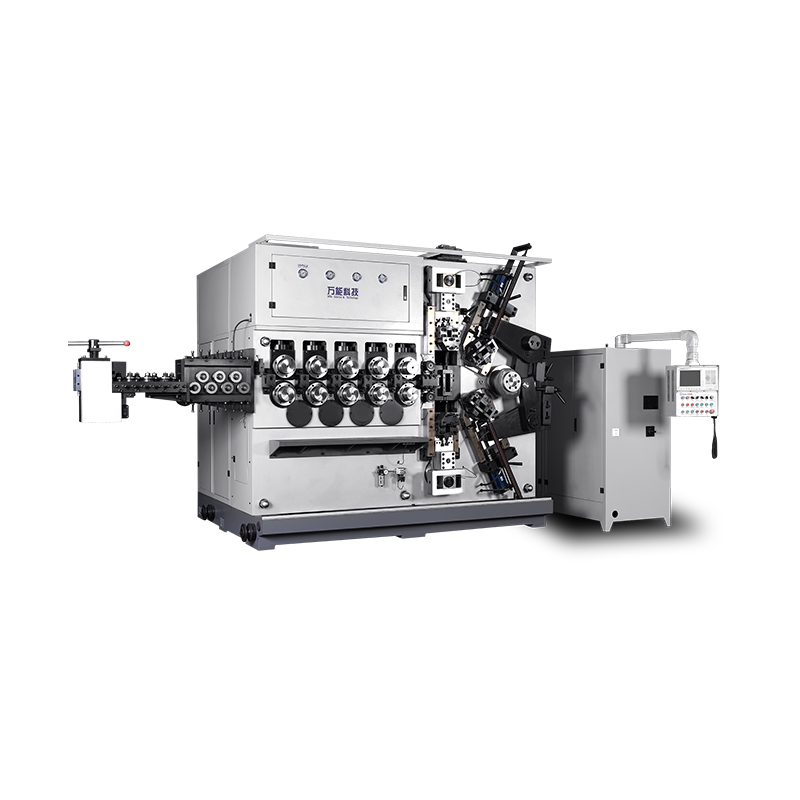
TK-5200 MESIN COILING SPRING CNC TK-5200 5 Sumbu ...
Lihat Detail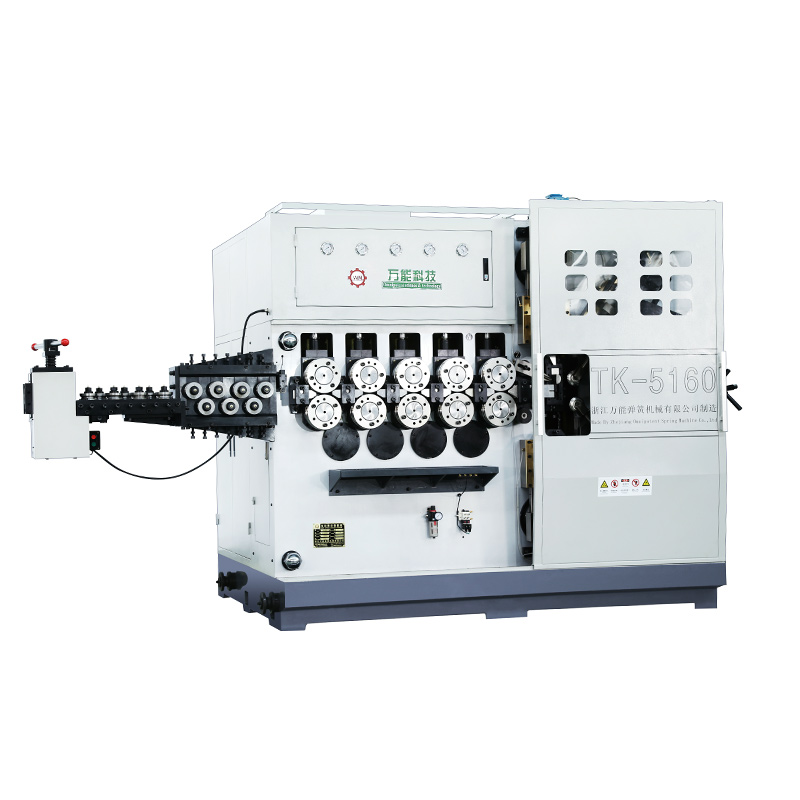
TK-5160 MESIN COILING SPRING CNC 5 Sumbu TK-5160 ...
Lihat Detail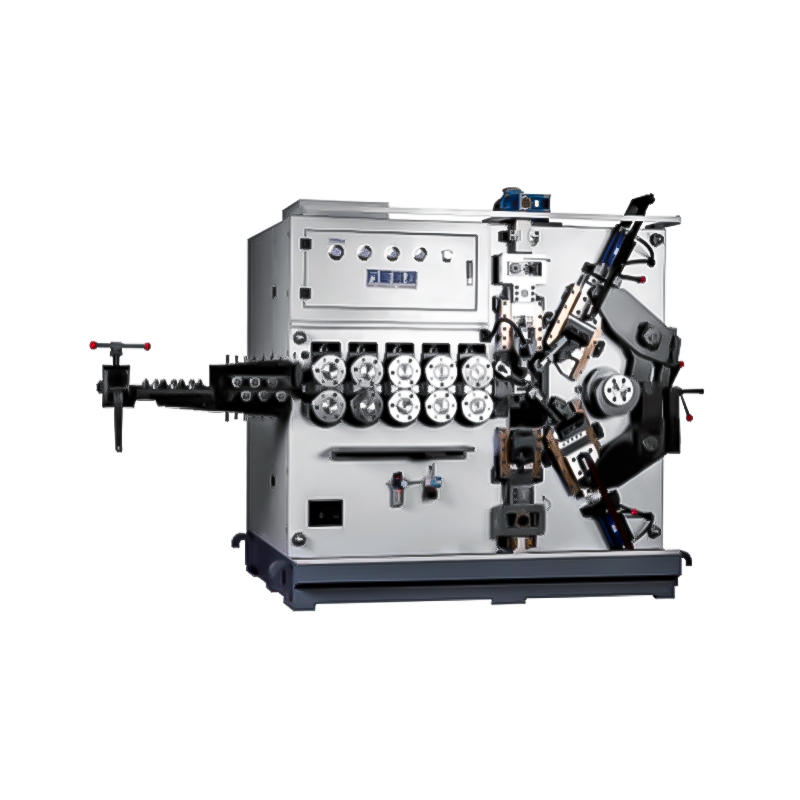
TK-5120 MESIN COILING SPRING CNC 5 Sumbu TK-5120 ...
Lihat DetailKode QR Seluler