Bahasa

A mesin pembengkok adalah alat produksi yang membentuk kembali kawat, batang, tabung, atau logam datar menjadi sudut dan lengkungan yang telah ditentukan dengan menggunakan gaya mekanis, kontrol servo CNC, atau kombinasi keduanya. Dalam manufaktur komponen pegas dan kawat, definisi praktisnya lebih menuntut: peralatan harus mengumpankan, meluruskan, membengkokkan, dan memotong material dalam satu siklus berkelanjutan dengan tetap menjaga toleransi dimensi dalam kisaran ±0,1 mm.
Jawaban langsung terhadap pertanyaan pembelian yang paling umum adalah: pilih a Mesin pembengkok kawat CNC ketika suku cadang Anda memiliki lebih dari dua tikungan, ketika ukuran batch sering berubah, atau ketika pelanggan menuntut pengulangan program yang terdokumentasi. Pilih penyok manual atau hidrolik hanya untuk produksi bervolume tinggi dan berbentuk tunggal dengan toleransi yang besar.
Setiap mesin pembengkok masuk ke dalam salah satu dari tiga kelompok kontrol, dan perbedaannya lebih penting untuk keekonomian pengoperasian daripada harga pembelian.
| Ketik | Metode Pengendalian | Kisaran Diameter Khas | Terbaik Untuk |
|---|---|---|---|
| Manual / Mekanik | Templat operator | kawat 0,5 - 3 mm | Prototipe, suku cadang perbaikan |
| Hidrolik | Silinder mati | Tabung 3 - 50 mm, tulangan | Pembengkokan pipa, konstruksi |
| Servo CNC | Motor servo terprogram | kawat 0,3 - 12 mm | Pegas, klip, braket, bentuk rumit |
Mesin pembengkok kawat CNC mengubah gambar bagian 3D menjadi rangkaian gerakan servo yang terkoordinasi. Lima sub-sistem bekerja sama dalam setiap siklus:
Arsitektur inilah yang memungkinkan satu mesin menghasilkan pegas kursi malas, bentuk kawat bedah, dan klip furnitur dalam satu shift. Model seperti itu ZW480 Mesin Bending Kawat Pegas CNC 4 Sumbu memasangkan kontrol umpan independen dengan lengan lentur dua arah, sehingga memungkinkan operator menyelesaikan pegas bagasi, pegas kursi, dan formulir kawat medis dalam satu lintasan tanpa operasi sekunder.
Jika Anda memerlukan urutan mekanis lengkap, panduan kami di cara kerja mesin pembengkok langkah demi langkah menjelaskan peran masing-masing roller dan mandrel secara rinci.
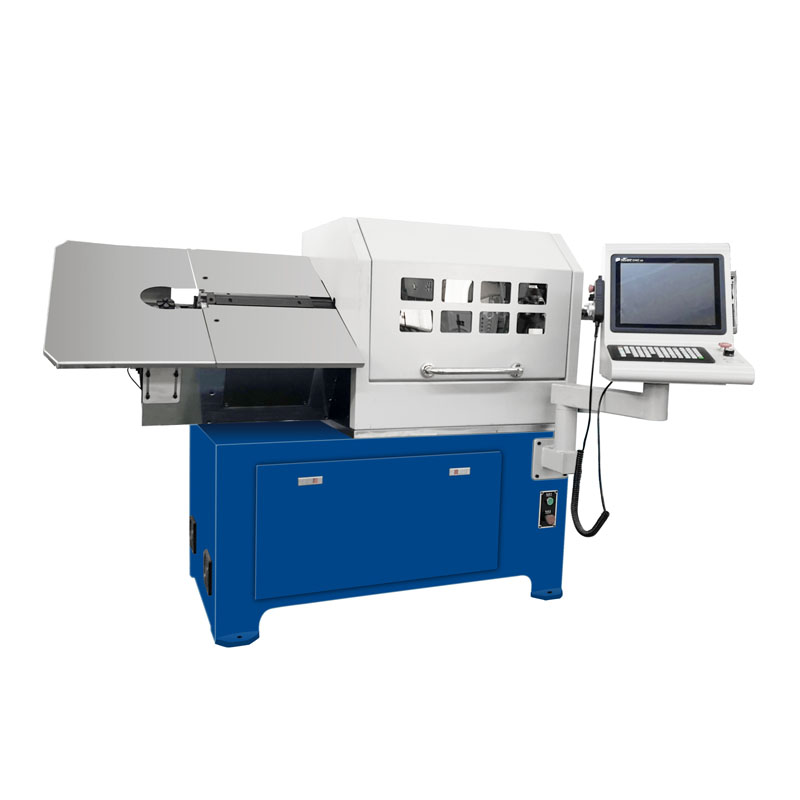 ZW-480 Mesin Bending Kawat Pegas CNC 4 Sumbu Dengan hubungan empat atau tujuh sumbu dan pengumpanan kawat servo, mesin ini menawarkan presisi dan stabilitas tinggi untuk pembentukan kawat. Bandingkan spesifikasinya dengan waktu siklus dan persyaratan toleransi Anda. Lihat Produk →
Sebelum membandingkan kuotasi, tempatkan setiap kandidat mesin pada kerangka di bawah ini. Keenam spesifikasi ini memiliki pengaruh terbesar terhadap apakah suatu mesin dapat memproduksi suku cadang Anda dalam waktu siklus dan toleransi yang diperlukan.
| Spesifikasi | Apa yang Dikatakannya kepada Anda | Dampak Praktis |
|---|---|---|
| Jumlah sumbu | Jumlah gerakan yang dikendalikan servo | Lebih banyak sumbu memungkinkan bentuk yang lebih kompleks tetapi menaikkan harga |
| Kisaran diameter kawat | Ukuran kabel minimum dan maksimum yang diterima sistem umpan | Kawat di luar jangkauan menyebabkan kemacetan umpan dan tikungan yang tidak akurat |
| Kecepatan umpan maksimum | Biasanya 30 - 100 m/menit | Secara langsung menentukan waktu siklus untuk komponen yang panjang |
| Rotasi lengan lentur | Rentang pembengkokan dalam derajat | Menentukan apakah pemotongan bawah dan tikungan terbalik dapat dilakukan |
| Penyimpanan program | Jumlah bagian program dalam memori | Penyimpanan yang lebih besar mempersingkat pergantian produksi di bengkel kerja |
| Pengulangan | Penyimpangan antar bagian yang berurutan | Pengulangan yang lebih ketat mengurangi sisa dalam pengoperasian bervolume tinggi |
Untuk bengkel kontrak yang menjalankan kawat otomotif dan furnitur antara 1,0 mm dan 4,5 mm, mesin 4 sumbu dengan kecepatan pengumpanan 80 m/mnt mencakup sebagian besar suku cadang standar. Untuk toleransi yang lebih ketat pada komponen dirgantara atau medis, pilihlah mesin 5 sumbu atau lebih tinggi dengan sistem pembentukan tanpa bubungan, karena sumbu ekstra membawa pahat di sekitar potongan bawah dan bukan memaksa bagian tersebut diposisikan ulang.
Mesin pembengkok menghasilkan bentuk kawat penahan, penjepit, dan transmisi gaya yang melengkapi pegas koil. Permintaan sangat tumpang tindih dengan produksi musim semi di industri-industri berikut:
Dalam manufaktur otomotif, mobil penumpang modern mengandung sekitar 60 hingga 120 elemen pegas tergantung modelnya, ditambah lusinan klip kawat dan braket yang secara teknis tidak diklasifikasikan sebagai pegas (perkiraan industri). Pabrikan kontrak yang ingin melakukan pekerjaan ini biasanya menjalankan mesin seperti itu Mesin Bending Pegas ZW880 , karena rentang diameternya yang diperluas mencakup braket struktural dan gantungan rangka sambil menjaga presisi yang diperlukan untuk pegas kursi.
Untuk ide perencanaan produksi khusus untuk sektor ini, baca kami catatan aplikasi otomotif dan mobilitas .
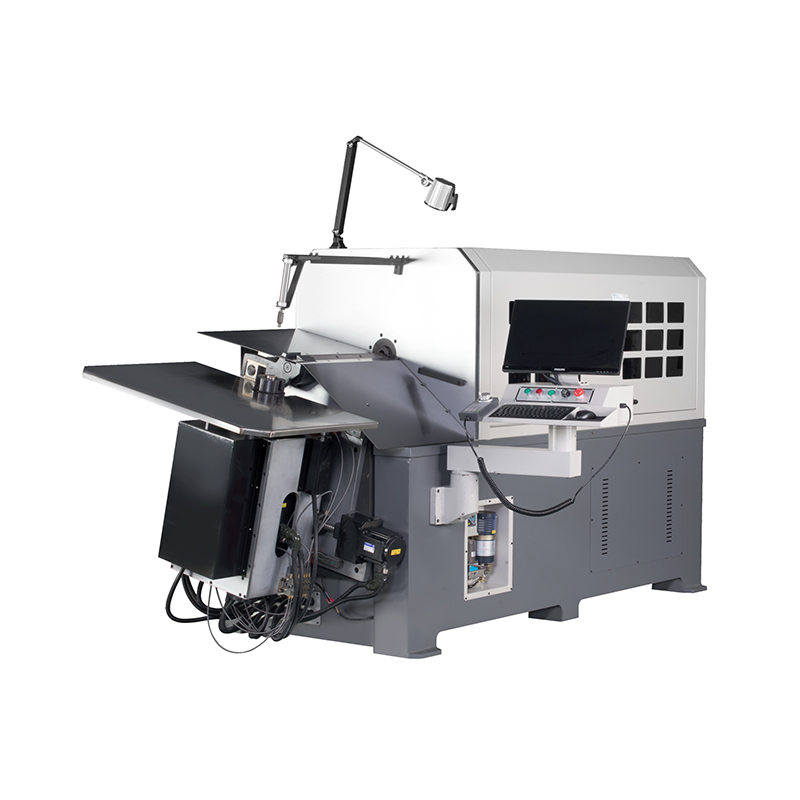 ZW-880 Mesin Bending Kawat Pegas CNC 8 Sumbu Dilengkapi delapan sumbu untuk pembengkokan yang rumit dan umpan kawat putar untuk stabilitas, alat berat ini cocok untuk aplikasi yang berat. Evaluasi sumbu dan kemampuan pakannya untuk menghindari kesalahan pembelian yang umum. Lihat Produk →
Kerjakan lima langkah dalam urutan ini, dan Anda akan menghindari dua kesalahan pembelian yang paling umum: membeli terlalu banyak sumbu dan menentukan jumlah kabel yang kurang.
Kesalahan paling umum adalah meremehkan umpan kawat. Pengumpan menyumbang sekitar 30 persen dari semua kejadian mesin yang berhubungan dengan keausan, jadi bengkel yang berencana menggunakan kawat pegas tahan karat atau kawat pegas harus menggunakan roller pengumpan yang diperkeras dan sistem pelumasan otomatis sebagai perlengkapan standar.
Mesin pembengkok hanya akan produktif jika jadwal perawatannya. Tiga rutinitas yang membedakan toko-toko yang dikelola dengan baik dari yang lain:
Anggaran sekitar 2 hingga 3 persen dari nilai mesin per tahun untuk bahan habis pakai. Pisau geser dan mandrel lentur adalah bagian yang pertama kali rusak, dan waktu tunggu biasanya berkisar antara dua hingga empat minggu. Satu set cadangan terbayar dengan sendirinya saat pertama kali pisau terkelupas.
Mesin penggulung pegas membungkus kawat di sekitar mandrel dalam jalur heliks untuk menghasilkan kumparan dengan pitch, diameter, dan jumlah kumparan aktif yang terkontrol. Mesin pembengkok membentuk bentuk kawat terbuka seperti klip, braket, pengait, dan cincin dengan membuat sudut pada satu atau beberapa bidang. Kebanyakan pabrik pegas menjalankan keduanya: coiler untuk pegas bundar dan mesin pembengkok untuk bentuk kawat yang menyertainya.
Ya, dalam diameter terukur dan rentang tarik. Bahan umum termasuk baja pegas, baja tahan karat, kawat musik, kuningan, aluminium, dan kawat berlapis. Setiap material menggunakan tekanan roller pengumpan dan kecepatan lentur yang berbeda, dan nilai-nilai tersebut disimpan bersama dengan program komponen.
Bentuk dua dimensi dan pengait sederhana membutuhkan 3 sumbu. Bagian dengan tikungan pada bidang berbeda memerlukan setidaknya 4 sumbu. Bentuk undercut seperti pegas torsi ganda atau cincin penahan multi-putaran biasanya memerlukan 5 hingga 12 sumbu.
Carilah penghentian darurat di panel kontrol dan di area pengumpanan kawat, pelindung transparan yang saling bertautan di atas zona tekukan, dan batas torsi servo yang menghentikan sumbu jika kawat macet. Fitur-fitur ini merupakan standar pada mesin CNC berkualitas tinggi dan sangat direkomendasikan untuk bengkel mana pun.
Dengan mesin pembengkok kawat CNC, operator dapat memproduksi suku cadang sederhana setelah satu hingga tiga hari pelatihan. Memprogram bagian 3D yang kompleks biasanya memerlukan latihan satu hingga dua minggu. Vendor yang memberikan pelatihan di tempat mengurangi kurva pembelajaran ini secara signifikan.
Ya. Mesin pembengkok dapat disinkronkan dengan pelurus kumparan, unit potong-ke-panjang, dan mesin penggulung hulu melalui antarmuka PLC, sehingga menciptakan sel yang sepenuhnya otomatis. Sinyal pengumpanan kawat dan pemotong adalah dua titik sinkronisasi utama.
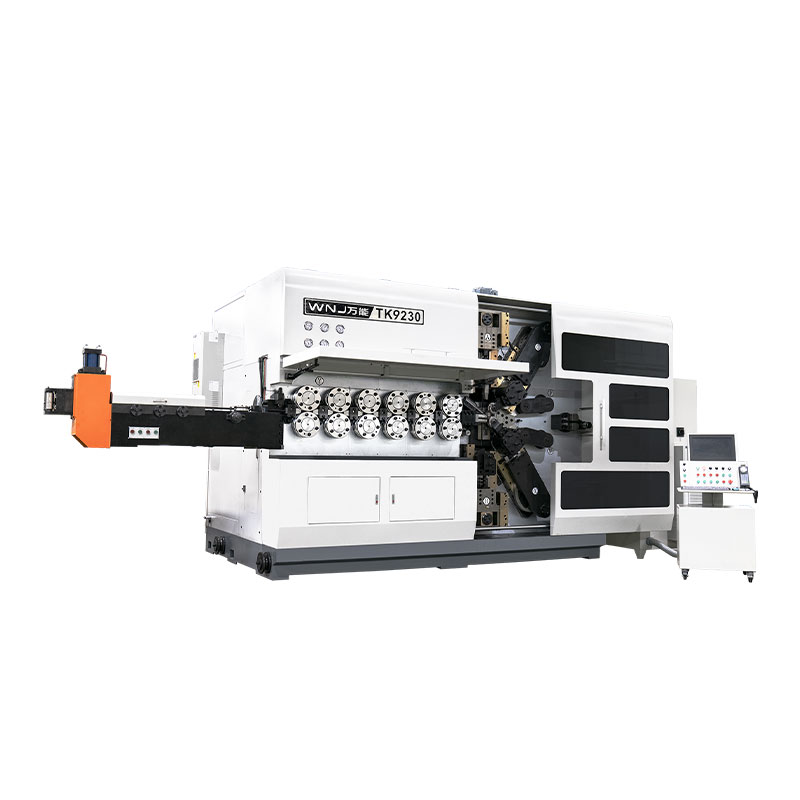
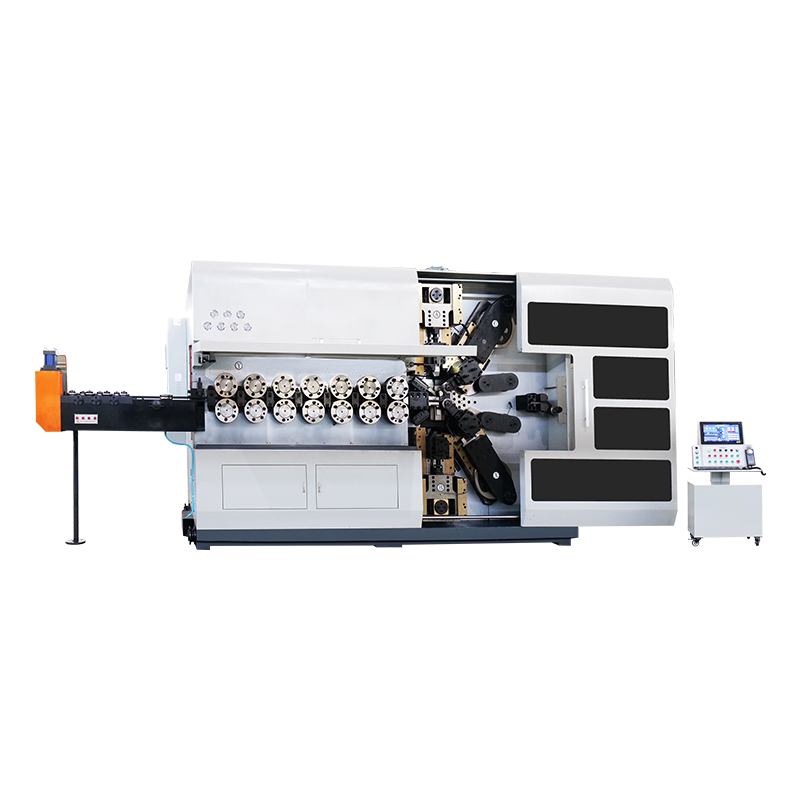
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK12120 TK-12120 MESIN COILING SPRING CNC 12 Sumbu ...
Lihat Detail
TK-6160 MESIN PENGGULIS MUSIM SEMI CNC TK-6160 ...
Lihat Detail
TK-6120 MESIN PENGGULIS MUSIM SEMI CNC TK-6120 ...
Lihat Detail
TK-5200 MESIN COILING SPRING CNC TK-5200 5 Sumbu ...
Lihat Detail
TK-5160 MESIN COILING SPRING CNC 5 Sumbu TK-5160 ...
Lihat Detail
TK-5120 MESIN COILING SPRING CNC 5 Sumbu TK-5120 ...
Lihat DetailKode QR Seluler