Bahasa

Perancangan pegas kompresi hanya bekerja bila kebutuhan beban, defleksi, dan kelelahan seimbang dengan kemampuan mesin yang membentuknya. Mulailah dengan laju pegas, kemudian periksa tegangan dan ketinggian padat, dan terakhir konfirmasikan toleransinya dengan tim produksi. Melakukan urutan ini dengan benar menghemat waktu percobaan dan kesalahan selama berminggu-minggu.
Panduan ini membahas parameter desain inti, contoh penghitungan langkah demi langkah, toleransi produksi umum, dan pilihan peralatan yang menentukan apakah pegas kompresi Anda dapat dibuat secara konsisten.
Itu laju pegas (k) adalah nilai desain yang paling penting. Ini mendefinisikan beban yang diperlukan untuk menekan pegas sebesar satu milimeter. Rumus pegas tekan heliks adalah k = G d^4 / (8 D^3 Tidak), dengan G adalah modulus geser, d adalah diameter kawat, D adalah diameter rata-rata kumparan, dan Na adalah jumlah kumparan aktif. Peningkatan diameter kawat memiliki pengaruh paling kuat terhadap laju karena dinaikkan ke pangkat empat; peningkatan diameter rata-rata atau kumparan aktif membuat pegas lebih lembut.
Parameter lainnya termasuk panjang bebas, tinggi benda padat, pitch, total kumparan, rasio indeks, dan tegangan. Indeks pegas C = D/d biasanya antara 4 dan 12. Indeks pegas yang lebih rendah memberi tekanan lebih besar pada bagian dalam kumparan; indeks yang lebih tinggi membuat pegas cenderung melengkung dan sensitif terhadap beban samping.
| Parameter | Simbol | Kisaran tipikal | Efek pada kinerja |
|---|---|---|---|
| Diameter kawat | d | 0,5–20mm | Pengaruh terkuat pada tingkat dan stres |
| Diameter kumparan rata-rata | D | 3–100mm | D yang lebih rendah membuat pegas menjadi kaku |
| Indeks musim semi | C | 4–12 | Terlalu rendah menyebabkan tegangan tinggi, terlalu tinggi menyebabkan tekuk |
| Kumparan aktif | Na | 2–20 | Lebih banyak kumparan melunakkan pegas |
| Panjang bebas | Jika | Ditentukan oleh desain | Atur defleksi ketinggian padat di atas |
| Jumlah kumparan | tidak | Tidak 2 | Menambahkan 2 untuk ujung tertutup dan ujung tanah |
Itu ends of the spring matter too. Tertutup dan ujung tanah umum untuk pegas kompresi yang membutuhkan permukaan tempat duduk yang rata. Ujung yang tertutup tanpa penggerindaan memberikan umur kelelahan yang lebih baik tetapi kerataannya lebih sedikit. Jumlah kumparan biasanya kumparan aktif ditambah 2 untuk ujung tertutup.
Pegas kompresi digunakan di banyak bidang, dan persyaratan desain dapat berubah dengan cepat ketika aplikasinya adalah sistem otomotif atau mobilitas . Dalam kasus tersebut, umur kelelahan dan konsistensi dimensi menjadi lebih penting.
Asumsikan Anda membutuhkan pegas yang dapat menghasilkan Gaya 100 N pada defleksi 25 mm . Gunakan baja pegas yang ditempa oli dengan modulus geser G = 80.000 N/mm². Pilih diameter kawat d = 2,0 mm dan diameter kumparan rata-rata D = 20 mm.
Itu calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. Tingkatkan d menjadi 2,2 mm atau D menjadi 22 mm untuk mengurangi stres. Perhatikan bahwa jika D bertambah, laju pegas turun, sehingga Na harus dikurangi untuk mempertahankan k.
Untuk pegas dinamis, aturan praktis industri yang konservatif adalah menjaga tegangan rata-rata di bawah 0,45 × kekuatan tarik ultimat (UTS) dan tegangan bolak-balik di bawah 0,30 × UTS. Selalu verifikasi desain akhir dengan kualitas material sebenarnya.
 Mesin Melingkar Pegas CNC 3-Axis TK-320B dengan Kontrol Pitch Coiler CNC ini memiliki fitur kontrol sumbu pitch independen dan operasi sinkron berkecepatan tinggi, menjadikannya ideal untuk memproduksi pegas kompresi dengan pitch yang tepat dan umpan kawat yang konsisten, seperti yang disorot dalam diskusi desain tegangan sebelumnya. Lihat Produk →
Toleransi pegas kompresi bukan sekadar renungan. Mereka memutuskan apakah pegas dapat diproduksi dengan biaya dan konsistensi yang dapat diterima. Tabel di bawah ini menunjukkan tingkat toleransi tipikal yang dapat dicapai oleh mesin penggulung pegas CNC dalam produksi normal.
| Parameter | Toleransi | Catatan |
|---|---|---|
| Diameter luar | ±0,1 mm untuk d ≤ 3 mm | ±0,2 mm untuk kawat yang lebih besar |
| Panjang bebas | ±0,3 hingga ±0,5 mm | Tergantung pada total kumparan |
| Tingkat musim semi | ±5% hingga ±10% | Mempengaruhi beban pada defleksi |
| Jumlah kumparan | ±0,25 kumparan | Dikendalikan oleh umpan CNC |
| persegi | 0,02 mm per 10 mm panjang | Diukur terhadap dudukan datar |
| Paralelisme ujung dasar | 0,05 mm | Membutuhkan operasi penggilingan |
Toleransi yang lebih ketat dari nilai-nilai ini dimungkinkan, namun setiap pengurangan rentang toleransi menambah biaya karena memerlukan lebih banyak waktu inspeksi dan pengaturan. Rancang untuk toleransi seluas-luasnya yang dapat diterima aplikasi Anda , dan tentukan kecepatan pegas jika beban pada defleksi tertentu adalah hal yang paling penting.
Itu CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 Mesin Pembentuk Pegas CNC 4 Sumbu CNC-625D dengan Deteksi Dilengkapi dengan empat sumbu dan deteksi otomatis, mesin pembentuk ini menghentikan cacat dan memungkinkan penyesuaian parameter, memastikan produksi berulang berbagai bentuk pegas, yang mendukung kesinambungan desain hingga manufaktur yang disebutkan di atas. Lihat Produk →
Desain pegas kompresi hanya akan bagus jika mesin yang membentuknya. Mesin pembentuk pegas CNC mengontrol pengumpanan kawat, pitch melingkar, diameter luar, dan panjang potongan secara elektronik. Inilah sebabnya mengapa desain yang disesuaikan dengan peralatan dapat diulang ribuan kali tanpa penyimpangan.
Itu number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read bagaimana cara kerja mesin pegas CNC . Ini membantu Anda melihat mengapa desain pegas tertentu lebih mudah dibuat dibandingkan yang lain.
Jika pegas memiliki indeks pegas yang tinggi atau diameter kawat yang sangat kecil, mesin memerlukan kontrol tegangan kawat yang akurat. Jika tidak, tinggi nada dapat bervariasi sepanjang pegas, menyebabkan laju yang tidak konsisten. Memasangkan desain realistis dengan mesin pembentuk CNC yang tepat adalah cara tercepat menuju proses produksi yang stabil.
 Seri Mesin Gerinda Ujung Pegas CNC untuk Penyelesaian Presisi Seri ini menawarkan penggilingan CNC dengan roda yang dikontrol servo dan inspeksi otomatis, cocok untuk menggiling ujung pegas dari kawat 0,3 hingga 12 mm, memastikan kerataan dan paralelisme yang diperlukan sebelum perakitan dalam aplikasi yang menuntut. Lihat Produk →
Itu material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
Setelah digulung, pegas mempunyai tegangan sisa internal yang dapat mengurangi umur kelelahan. Tungku temper pegas digunakan untuk menghilangkan stres pada material dan menstabilkan dimensi. Langkah ini bukan opsional untuk pegas berperforma tinggi. Temperatur perlakuan panas cukup rendah untuk menghindari perubahan struktur mikro tetapi cukup tinggi untuk mengendurkan tegangan kumparan.
Untuk pegas dengan ujung tanah, mesin gerinda pegas CNC memastikan permukaan ujungnya rata dan sejajar. Hal ini meningkatkan distribusi beban pada pegas dan mencegah keausan dini pada permukaan perkawinan. Itu grinding operation is especially important when the spring is assembled in a compact cavity.
Ituse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
Daftar periksa ini membantu Anda memberikan desain yang lengkap dan dapat diproduksi ke produsen pegas Anda.
Itu spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
Mulai dari tegangan dan laju pegas yang dibutuhkan. Kawat yang lebih tebal membuat pegas menjadi lebih kaku dan meningkatkan tegangan pada beban tertentu, sehingga diameter kawat harus seimbang dengan diameter rata-rata kumparan dan jumlah kumparan aktif.
Indeks pegas adalah rasio diameter rata-rata kumparan terhadap diameter kawat. Itu harus berada di kisaran 4 hingga 12. Indeks yang rendah meningkatkan tekanan internal dan membuat penggulungan menjadi sulit; indeks yang tinggi membuat pegas tidak stabil dan rawan tekuk.
Ya. Kecepatan pegas berbanding terbalik dengan pangkat tiga kumparan aktif, sehingga penurunan kumparan aktif akan membuat pegas menjadi kaku. Namun Anda juga perlu menjaga total kumparan dan panjang bebas dalam batas praktis.
Tempering menghilangkan tegangan sisa yang disebabkan oleh penggulungan. Ini menstabilkan dimensi pegas dan meningkatkan umur kelelahan. Untuk sebagian besar pegas berperforma tinggi, langkah ini tidak dapat dilewati.
Tentukan toleransi paling ketat yang dapat dibenarkan oleh fungsi tersebut, bukan toleransi paling ketat yang dapat ditampung mesin. Jika beban pada ketinggian tertentu lebih penting, toleransi laju pegas dibandingkan panjang bebas.
Desain pegas kompresi adalah keseimbangan antara perhitungan dan produksi praktis. Pegas yang paling cocok digunakan di atas kertas tidak selalu merupakan pegas yang paling mudah dibuat. Dengan mempertimbangkan material, toleransi, dan kemampuan alat berat sejak awal, Anda dapat menghindari kegagalan umum dan mendapatkan pegas yang bekerja secara konsisten sepanjang masa pakainya.
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail
TK-13200、 TK-7230 TK-13200、 TK-7230 12 Sumbu MESIN GULUNG PEgas CNC ...
Lihat Detail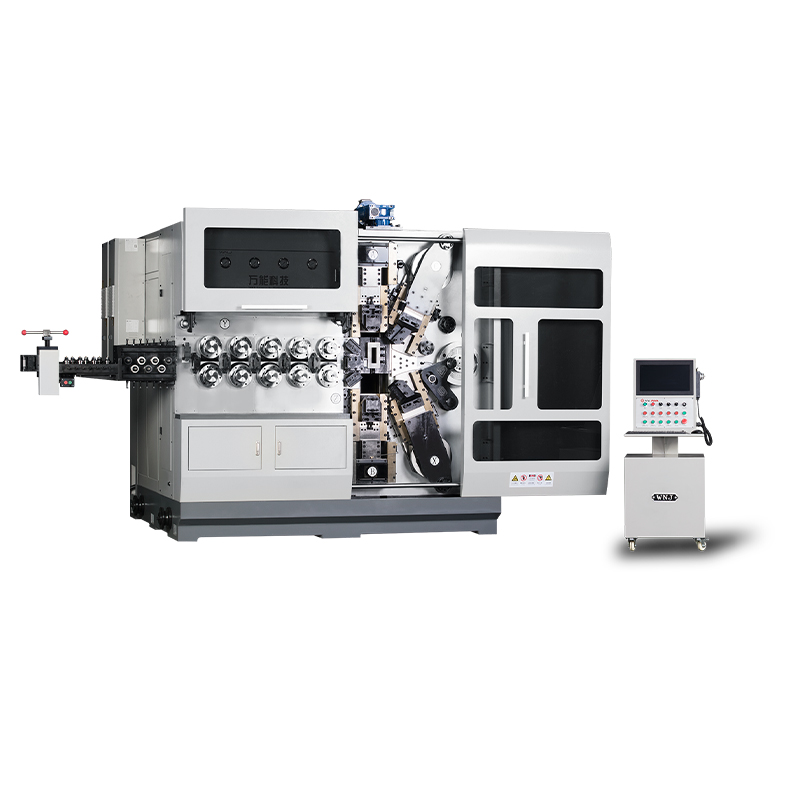
TK12120 TK-12120 MESIN COILING SPRING CNC 12 Sumbu ...
Lihat Detail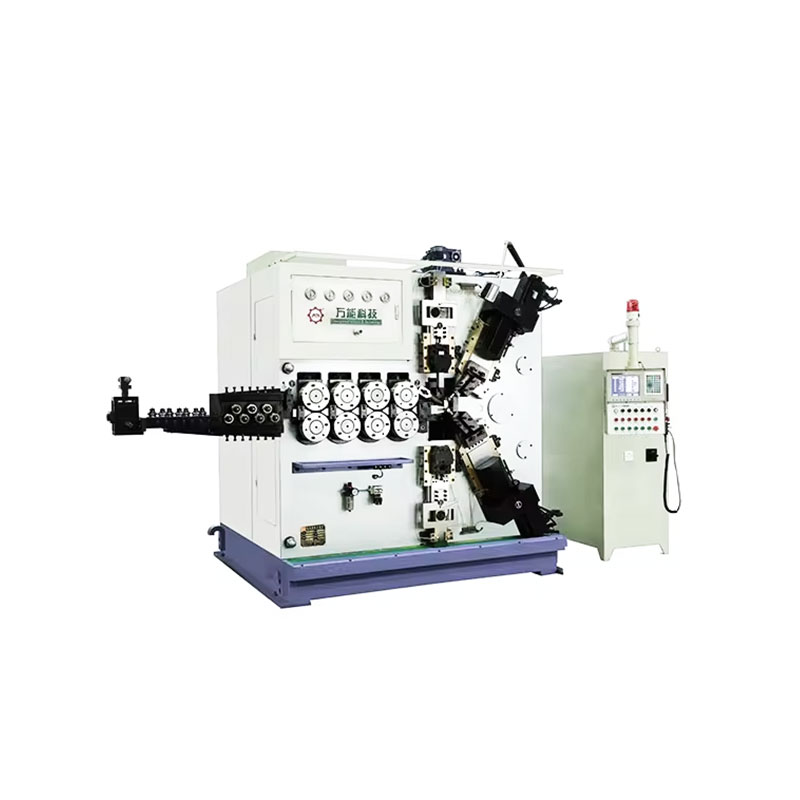
TK-6160 MESIN PENGGULIS MUSIM SEMI CNC TK-6160 ...
Lihat Detail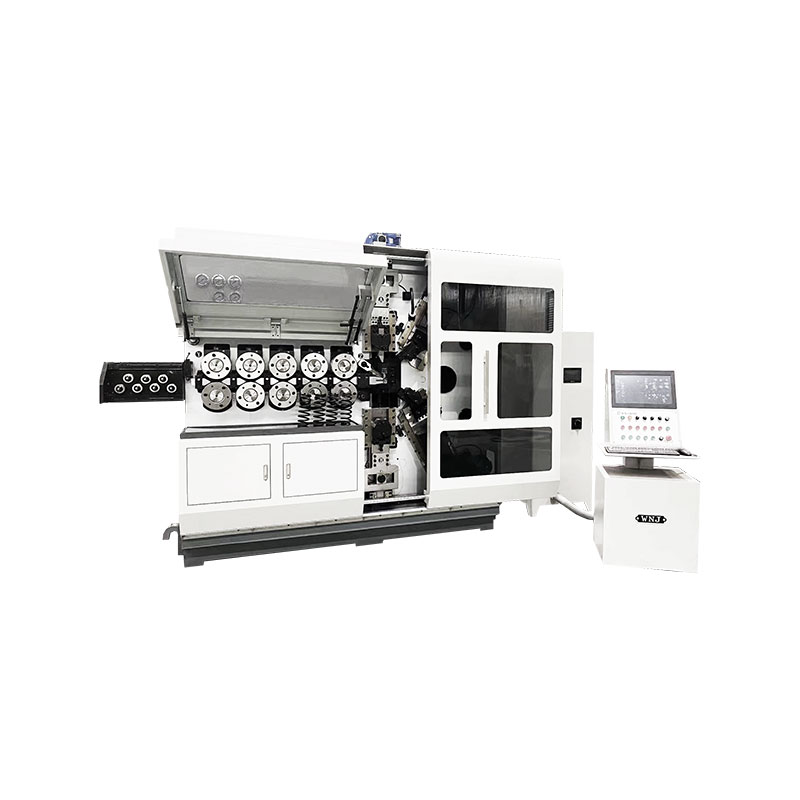
TK-6120 MESIN PENGGULIS MUSIM SEMI CNC TK-6120 ...
Lihat Detail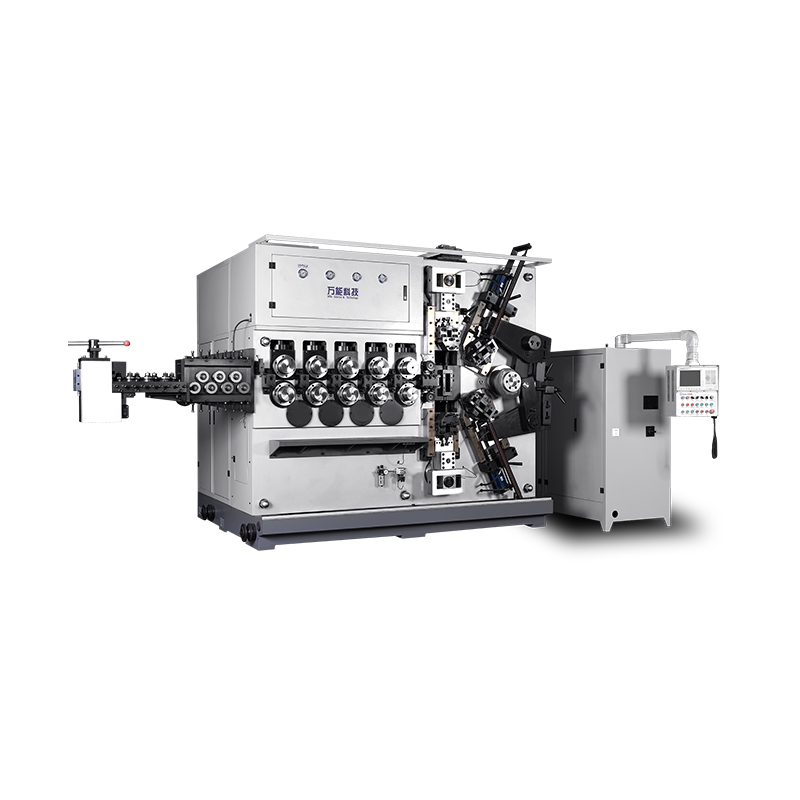
TK-5200 MESIN COILING SPRING CNC TK-5200 5 Sumbu ...
Lihat Detail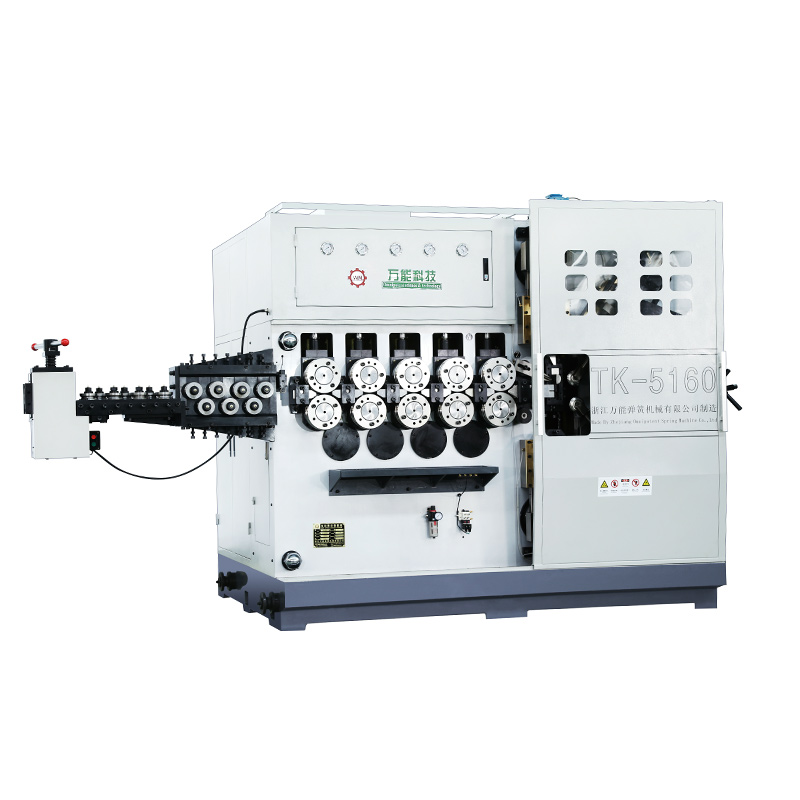
TK-5160 MESIN COILING SPRING CNC 5 Sumbu TK-5160 ...
Lihat Detail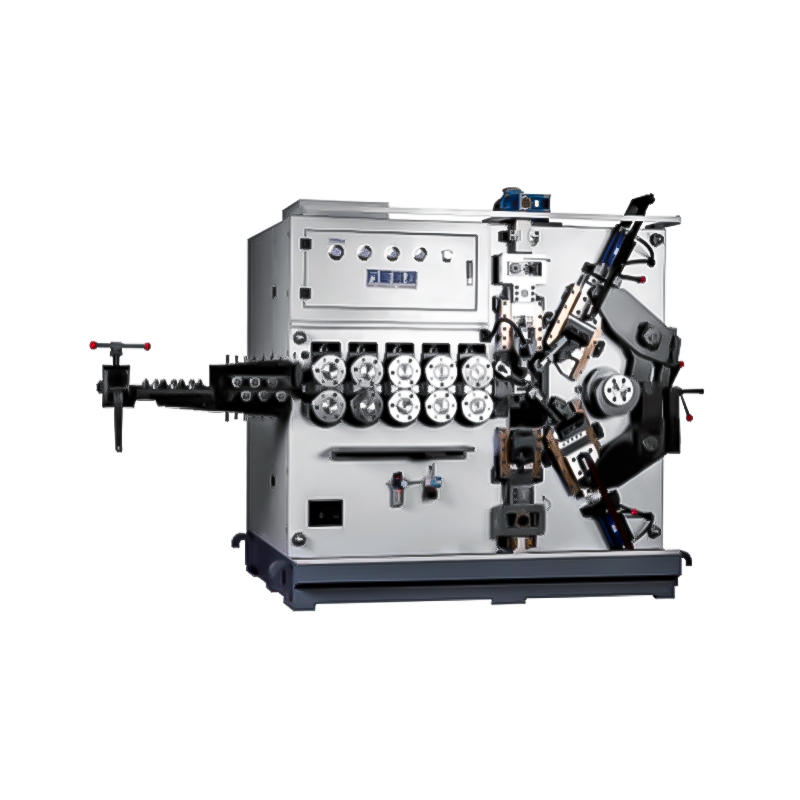
TK-5120 MESIN COILING SPRING CNC 5 Sumbu TK-5120 ...
Lihat DetailKode QR Seluler